

Vibrazioni e ondulazioni nelle linee di incisione
Perché ci sono vibrazioni nelle linee di incisione?
Sezione intitolata “Perché ci sono vibrazioni nelle linee di incisione?”Le vibrazioni compaiono di solito nella prima e nell’ultima parte di un’intera incisione. Possono essere presenti anche all’inizio della linea di incisione.
Durante l’incisione l’asse X ha un valore di accelerazione diverso, più alto, dell’asse Y, e questo può causare vibrazioni. Ad esempio, l’asse X ha un valore di accelerazione di 8000 mm/s² e l’asse Y di 500 mm/s². L’asse X va avanti e indietro a una certa velocità, mentre l’asse Y deve spostarsi solo di poco per arrivare alla linea successiva. Poiché si sposta di poco, può esserci ancora qualche vibrazione quando l’asse X ha già iniziato la linea successiva, e questo può vedersi nell’incisione.
Come posso ridurre le vibrazioni in modo che non si vedano più?
Sezione intitolata “Come posso ridurre le vibrazioni in modo che non si vedano più?”Verifichi che tutti gli specchi e la lente siano ben fissati. Se uno specchio o la lente si sono allentati, la linea di incisione può mostrare una vibrazione. Se qualcosa si è allentato, lo serri di nuovo con cautela.
Quando sta per incidere, indica un intervallo (Interval). L’intervallo definisce lo spazio tra le linee di incisione ed è normalmente tra 0,06 e 0,12 (mm). Poiché può influire sulla linea di incisione, verifichi se il problema si riduce modificando leggermente l’intervallo.
Può vedere le impostazioni utente nel software laser. In LaserWorkV6 e RDWorksV8 trova la scheda User sul lato destro dello schermo. Clicchi su questa scheda e poi su Read. Si assicuri che la macchina laser sia accesa e collegata al computer, altrimenti riceverà un messaggio di errore. Scorra un po’ verso il basso per vedere i Sweep parameters.
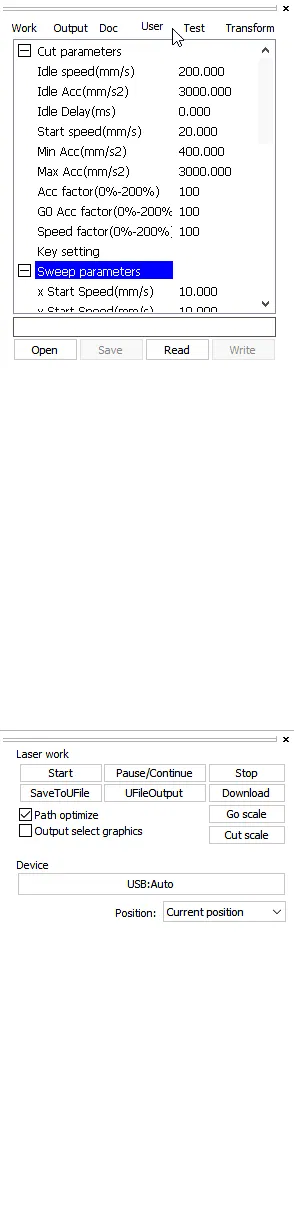
Osservi la Line shift speed (mm/sec): è la velocità con cui la testa si sposta alla linea di incisione successiva. Annoti il valore attuale. Modifichi questa velocità, prema Write e invii di nuovo il lavoro alla macchina. Verifichi se il problema si risolve.
Anche LightBurn ha questa opzione. Vada su Edit => Device settings. Si assicuri che la macchina laser sia accesa e collegata al computer, altrimenti non vedrà le impostazioni. Se la macchina è accesa e collegata, le impostazioni vengono lette automaticamente e sullo schermo vede i valori della scheda madre. Vada agli Engraving parameters e annoti il valore attuale. Modifichi la Line shift speed (mm/sec), prema Write e invii di nuovo il lavoro alla macchina. Verifichi se il problema si risolve.
Se questo non risolve il problema, può abbassare un po’ il valore di accelerazione dell’asse Y. Annoti prima il valore attuale. Se deve cambiarlo troppo o non serve, reinserisca i valori originali e prema Write.
Verifichi poi che le cinghie abbiano ancora la tensione giusta e, se necessario, la regoli.
Per un articolo sulla regolazione e sostituzione delle cinghie degli assi X e Y della BRM Original, clicchi qui.
Se non riesce a risolvere il problema, ci invii tramite ticket una foto dell’incisione e della linea di incisione, così potremo aiutarla.