

Come trovo i parametri giusti per il mio materiale?
Ha un materiale che non ha mai lavorato con la macchina laser BRM. Come trova i parametri corretti per ottenere un buon risultato?
Il mio materiale è adatto al laser BRM?
Sezione intitolata “Il mio materiale è adatto al laser BRM?”Prima di iniziare a lavorare un materiale con la macchina laser BRM, deve verificare che sia adatto alla lavorazione con un raggio laser. Non tutti i materiali sono idonei. Alcuni materiali possono danneggiare la macchina e le persone che ci lavorano o che si trovano nello stesso locale. Lavorando con il laser un materiale come il PVC si liberano gas nocivi che fanno arrugginire la macchina. Inoltre i gas prodotti sono cancerogeni. Per questo materiali del genere non vanno lavorati con la macchina laser.
I materiali che contengono una particella con carica negativa (anione) non devono mai essere lavorati con la macchina. Ecco alcuni esempi. I materiali che contengono gli elementi elencati qui sotto non possono essere lavorati con il laser BRM:
- Fluoruro F-
- Cloruro Cl-
- Bromuro Br-
- Ioduro I-
Se non è sicuro che il Suo materiale contenga uno di questi elementi o un altro anione, può chiedere al fornitore la scheda di dati di sicurezza (SDS, in inglese MSDS, Material Safety Data Sheet). Indica di che cosa è composto un materiale.
Se non sa come leggere una scheda di dati di sicurezza, consulti questo articolo: come si legge una scheda di dati di sicurezza?
Materiali riflettenti
Sezione intitolata “Materiali riflettenti”Anche i materiali riflettenti non sono adatti al taglio. Si pensi, ad esempio, ai metalli. Non tutti questi materiali sono riflettenti per l’occhio umano, ma lo sono per la macchina: riflettono alla lunghezza d’onda del raggio laser. Con la macchina laser BRM non si può nemmeno tagliare il vetro.
Alcuni di questi materiali, come il vetro, sono però adatti alla marcatura con l’aggiunta di uno spray laser. Lo stesso vale per l’alluminio anodizzato.
Qual è la differenza tra marcatura e incisione?
Sezione intitolata “Qual è la differenza tra marcatura e incisione?”Quando si incide un materiale, se ne asporta una parte con il raggio laser. È ciò che si fa, ad esempio, con legno e acrilico.
La marcatura si può ottenere riscaldando il materiale, oppure applicandovi qualcosa, come uno spray laser. È ciò che si fa, ad esempio, con l’acciaio inox: si spruzza uno strato di spray laser sull’acciaio inox e poi lo si marca con il laser.
Nel software entrambe le opzioni, marcatura e incisione, si chiamano [Scan] o [Fill].
Il mio materiale è adatto alla lavorazione laser: come trovo i parametri giusti?
Sezione intitolata “Il mio materiale è adatto alla lavorazione laser: come trovo i parametri giusti?”Per trovare i parametri corretti per il materiale occorre distinguere tra taglio e incisione/marcatura, e anche tra materiali come la plastica e il legno.
Come trovo buoni parametri per tagliare una plastica?
Sezione intitolata “Come trovo buoni parametri per tagliare una plastica?”Conviene usare una forma piccola: così può provare diverse impostazioni senza sprecare molto materiale. Un quadrato di 5 × 5 cm è un buon esempio. Scelga una velocità bassa con una potenza alta. Una velocità di 5 mm/s e una potenza dell’85% sono buoni punti di partenza. Vedrà che il materiale si taglia, ma che il risultato si può migliorare.
Se nota molta fusione, un deposito e/o colature, il materiale si sta scaldando troppo. I bordi sono abbastanza puliti, senza deposito bianco né colature? Allora è già nella direzione giusta quanto alla velocità.
Se il bordo non è ancora pulito, può aumentare un po’ la velocità. La potenza va tenuta alta. Quindi, in presenza di fusione, deposito o colature, aumenti prima di tutto leggermente la velocità. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo il taglio.
Solo quando la velocità è così alta che gli angoli non vengono bene, si interviene sulla potenza. Si torna allora alla velocità a cui gli angoli sono netti, e poi si riduce la potenza a piccoli passi.
Se sul bordo di taglio compare un deposito bianco, può anche ridurre l’alimentazione dell’aria. Continui comunque a usare aria e non la spenga mai. Si assicuri inoltre che non si formi una fiamma; se succede, dovrà aggiungere un po’ più di aria.
Può anche impostare la potenza minima e massima. La potenza minima è quella usata negli angoli e nelle curve. Se vede che i bordi vengono bene ma gli angoli diventano molto scuri, può abbassare la potenza minima, finché anche gli angoli non vengono bene. Se la potenza minima è troppo bassa, il pezzo può restare attaccato in qualche angolo; in tal caso la aumenti leggermente. Tra potenza minima e massima può esserci una differenza notevole.
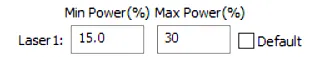
Come trovo buoni parametri per incidere una plastica?
Sezione intitolata “Come trovo buoni parametri per incidere una plastica?”Innanzitutto conviene usare forme piccole per non sprecare troppo materiale, ad esempio un quadrato di 5 × 5 cm. Se vuole incidere un’immagine, può selezionarne una parte per la prova. Non scali l’immagine, perché il risultato sarebbe diverso.
Nell’incisione e nella marcatura contano 3 elementi:
- Velocità
- Potenza
- Intervallo
Tenga presente che l’intervallo non si usa nel taglio, ma solo nell’incisione e nella marcatura. L’intervallo è la distanza orizzontale tra le linee di incisione. Lo si può regolare per avvicinare o allontanare le linee. Con un intervallo più alto l’incisione è più veloce: tra le linee c’è più distanza e quindi si incidono meno linee. Si perde però un po’ di dettaglio. Consigliamo di mantenere l’intervallo tra 0,06 e 0,12.
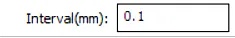
Per trovare i parametri desiderati può partire da una velocità di 400 mm/s. Incidendo più velocemente si possono perdere i dettagli più piccoli. Scelga una potenza bassa, ad esempio il 20%, e da lì la riduca o la aumenti. Non scenda sotto il 15% circa, perché c’è il rischio che il laser non si attivi. Se la situazione richiede meno potenza, faccia una prova e altrimenti aumenti leggermente la velocità.
Nell’incisione e nella marcatura è un po’ più difficile stabilire quando il risultato è di qualità. Molto dipende dal gusto: può preferire un’incisione leggera, oppure una più profonda.
Il dettaglio conta spesso di più nell’incisione di un’immagine che, ad esempio, in quella di un numero di serie. Per questo può voler usare un intervallo diverso per un’immagine rispetto a un numero di serie, anche sullo stesso materiale.
Se l’incisione è troppo profonda, usi meno potenza; se non è abbastanza profonda, ne usi di più. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo l’incisione.
Se perde dettaglio, può regolare l’intervallo oppure incidere più lentamente. Se vede sovrapposizioni nell’incisione, può aumentare l’intervallo per eliminarle. In ogni caso non usi troppa aria, ma ne mantenga sempre almeno un po’.
Come trovo buoni parametri per tagliare il legno?
Sezione intitolata “Come trovo buoni parametri per tagliare il legno?”Innanzitutto conviene usare forme piccole: così può provare diverse impostazioni senza sprecare molto materiale, ad esempio un quadrato di 5 × 5 cm. Scelga una velocità bassa con una potenza alta. Una velocità di 5 mm/s e una potenza dell’85% sono buoni punti di partenza. Vedrà che il materiale si taglia, ma che il risultato si può migliorare.
Se taglia troppo lentamente, compare una fiamma. In tal caso dovrà tagliare più velocemente.
Solo quando arriva a una velocità a cui gli angoli non vengono bene, si interviene sulla potenza. Si torna allora alla velocità a cui gli angoli sono netti, e poi si riduce la potenza a piccoli passi. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo il taglio.
Se dopo il taglio l’intero bordo del pezzo è carbonizzato, la prima cosa da fare è aumentare la velocità. Solo quando gli angoli non vengono più bene si riduce la potenza. I bordi diventeranno così più puliti e meno scuri.
Se sulla parte superiore del materiale compare un bordo di polvere, riduca l’alimentazione dell’aria. In linea di massima, con il legno si può aprire completamente l’aria; solo quando compare un bordo di polvere la si riduce leggermente.
Può anche impostare la potenza minima e massima. La potenza minima è quella usata negli angoli e nelle curve. Se vede che i bordi vengono bene ma gli angoli diventano molto scuri, può abbassare la potenza minima, finché anche gli angoli non vengono bene. Se la potenza minima è troppo bassa, il pezzo può restare attaccato in qualche angolo; in tal caso la aumenti leggermente. Tra potenza minima e massima può esserci una differenza notevole.
Come trovo buoni parametri per incidere il legno?
Sezione intitolata “Come trovo buoni parametri per incidere il legno?”Innanzitutto conviene usare forme piccole per non sprecare troppo materiale, ad esempio un quadrato di 5 × 5 cm. Se vuole incidere un’immagine, può selezionarne una parte per la prova. Non scali l’immagine, perché il risultato sarebbe diverso.
Nell’incisione e nella marcatura contano 3 elementi:
- Velocità
- Potenza
- Intervallo
Tenga presente che l’intervallo non si usa nel taglio, ma solo nell’incisione e nella marcatura. L’intervallo è la distanza orizzontale tra le linee di incisione. Lo si può regolare per avvicinare o allontanare le linee. Con un intervallo più alto l’incisione è più veloce: tra le linee c’è più distanza e quindi si incidono meno linee. Si perde però un po’ di dettaglio. Consigliamo di mantenere l’intervallo tra 0,06 e 0,12. Per trovare i parametri desiderati può partire da una velocità di 400 mm/s. Incidendo più velocemente si possono perdere i dettagli più piccoli. Scelga una potenza bassa, ad esempio il 20%. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo l’incisione.
Con il legno i depositi sono un fenomeno comune. Il fumo che si libera durante l’incisione penetra rapidamente nei pori dell’incisione. Usi meno aria per ridurre i depositi, ma continui sempre a usarne un po’: altrimenti il fumo sporca la lente e la rompe. Se decide di usare poca aria, controlli spesso la lente. In alternativa può applicare uno strato sottile di nastro di carta sul legno e incidere attraverso di esso. Così il deposito si riduce. Dovrà però adattare leggermente i parametri, perché incide attraverso uno strato in più. Alla fine tolga il nastro: vedrà un contrasto migliore rispetto a un’incisione senza nastro.
Incidere uno specchio
Sezione intitolata “Incidere uno specchio”Con la macchina laser BRM si può incidere anche uno specchio. Sul retro di uno specchio c’è uno strato sottile, che si può asportare con l’incisione. Durante l’incisione di uno specchio non prema mai il pulsante Pulse! Lo specchio si romperebbe!
Si ricordi di specchiare il disegno, perché incide sul retro dello specchio.
Parta da una velocità di 400 mm/s. Incidendo più velocemente si possono perdere dei dettagli. Poiché lo strato dello specchio è sottile, si usa poca potenza: inizi ad esempio con il 20%. Può sempre aggiungerne un po’. In alternativa può anche incidere più lentamente con poca potenza. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo l’incisione.
Incidere o marcare il vetro
Sezione intitolata “Incidere o marcare il vetro”È possibile anche incidere o marcare il vetro. Può usare uno spray laser per aggiungere contrasto.
Tenga presente che nell’incisione o marcatura del vetro non deve mai premere il pulsante Pulse. Premendolo, il vetro si rompe: per il calore improvviso il vetro vorrebbe dilatarsi, ma non può, e si rompe.
Per incidere o marcare il vetro, parta ad esempio da una velocità di 400 mm/s al 20% di potenza. Se necessario, può aggiungere un po’ di potenza. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo l’incisione.
Per un buon risultato può coprire l’oggetto di vetro con un foglio di giornale bagnato. La carta bagnata raffredda il vetro ed evita che il deposito finisca sull’incisione. Basta uno strato di carta. Dovrà però usare un po’ più di potenza, perché incide o marca anche attraverso lo strato di carta. Se lavora una superficie ampia, può spruzzare di tanto in tanto acqua sulla carta.
Marcare il metallo
Sezione intitolata “Marcare il metallo”Con la macchina laser BRM si può anche marcare il metallo. Per farlo serve però uno spray laser. Lo spray laser fa sì che il materiale non rifletta più. Ha inoltre un colore, il nero, che dà lo stesso colore alla marcatura e crea contrasto con il materiale sottostante.
Senza spray laser non si possono marcare i metalli! Il raggio laser viene riflesso verso la sorgente laser e la rompe! Se marca metalli senza spray laser e la sorgente laser si danneggia, il danno non è coperto dalla garanzia!
Parta da una velocità di 400 mm/s e una potenza del 20%. Da qui può aumentare leggermente la potenza fino a ottenere un risultato soddisfacente. Tenga presente che non deve mai impostare meno del 15% di potenza. La sorgente laser ha una soglia di innesco intorno al 15%. Con 14 o meno la sorgente può non accendersi, oppure accendersi e spegnersi, impedendo l’incisione.
Dopo la marcatura può sciacquare via lo spray con acqua tiepida: resta la marcatura grigio-nera. Per maggiori informazioni sugli spray laser, clicchi qui. L’intera procedura, dallo sgrassaggio al risciacquo, è in come usare CerMark.
Articoli correlati
Sezione intitolata “Articoli correlati”- Quali materiali si possono tagliare con il laser - L’elenco mai / con cautela / sicuro, e come identificare una lastra sconosciuta
- Kerf e compensazione del kerf - Perché i pezzi risultano più piccoli del disegno, e come misurare il proprio kerf
- Il mio laser non taglia più fino in fondo - La checklist ordinata quando c’è il raggio ma non attraversa più il materiale