Jak przygotować maszynę Slim i obrotnicę do pracy?
Instrukcja przygotowania obrotnicy BRM Slim.
Praca z obrotnicą wymaga wykonania kilku kroków.
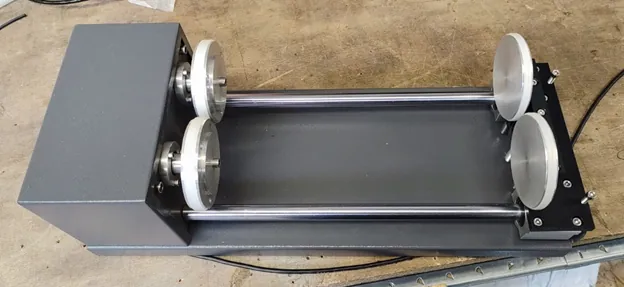
Obrotnica do Slim jest standardowo obrotnicą rolkową. Ma 4 rolki, z których 2 są napędzane silnikiem. Pozostałe rolki można przesuwać do przodu i do tyłu w zależności od długości wyrobu, tak aby wyrób miał wystarczające podparcie. Rolki można rozsunąć na około 30 cm. Dłuższy wyrób będzie wystawał. Nie może wystawać za bardzo, bo podczas obrotu może się przesuwać i zmieniać położenie.
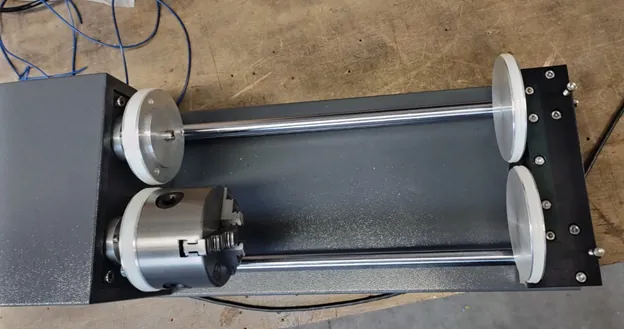
Z obrotnicą rolkową dostarczana jest też tarcza z uchwytem szczękowym. Mocuje się ją do jednej z rolek 3 kołkami gwintowanymi i śrubami. Uchwyt musi być zamocowany do jednej z rolek napędzanych silnikiem.
Uchwytem szczękowym można zacisnąć wyrób.
Obrotnica rolkowa
Dział zatytułowany „Obrotnica rolkowa”Przy pracy z obrotnicą rolkową najpierw trzeba zmierzyć jedną z rolek, bo jej średnica będzie potrzebna później. Zmierzyć średnicę zewnętrzną rolki, od gumy do gumy. Pomiar musi być dokładny, więc należy użyć suwmiarki. Zapisać średnicę.
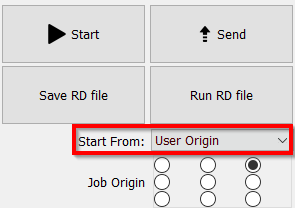
Przyciskami przesunąć głowicę laserową w prawy górny róg maszyny. Nacisnąć Origin na wyświetlaczu. W oprogramowaniu wybrać start od „User origin”.
Następnie wyjąć stół z maszyny. Ustawić obrotnicę rolkową w maszynie silnikiem w lewo. Przewód nie może leżeć pod obrotnicą.
Podłączyć przewód z wtyczką do maszyny. Po prawej stronie maszyny jest gniazdo, do którego podłącza się wtyczkę obrotnicy.
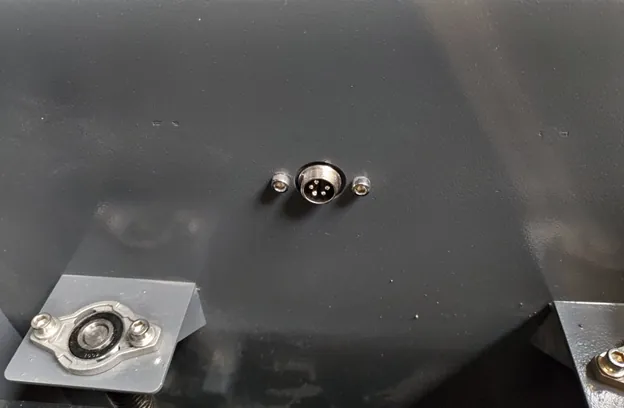
Teraz zresetować osie. Ponieważ osie ustawiono w prawym górnym rogu, a w oprogramowaniu wybrano „User origin”, nie dojdzie do kolizji głowicy laserowej z obrotnicą ani z wyrobem. Po zakończeniu resetu można położyć wyrób na obrotnicy rolkowej.
Przesunąć głowicę laserową nad wyrób. Przyciskami na wyświetlaczu nie da się poruszać w kierunku Y, ale oś X działa normalnie. Gdy głowica jest właściwie ustawiona w kierunku X, ręcznie ustawić ją w kierunku Y. Ustawić głowicę nad środkiem (najwyższym punktem) wyrobu. Ustawić wysokość ogniskowania. Ostrożnie z czujnikiem autofokusu: przy pracy z obrotnicą zalecamy nie korzystać z autofokusu i ustawić wysokość ogniskowania ręcznie.
Jeżeli odległość między przedmiotem a głowicą jest za duża, można lekko odsunąć głowicę do tyłu, podnieść nieco oś Z przyciskiem Z+, a następnie ponownie ustawić głowicę nad najwyższym punktem przedmiotu.
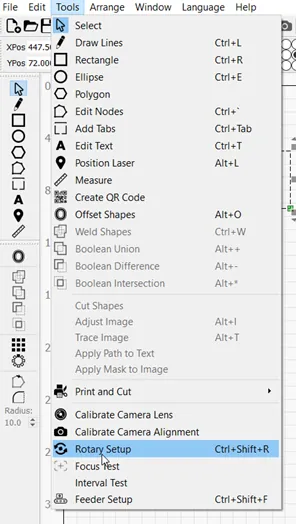
Następnie w LightBurn przejść do Tools => Rotary setup.
Kółko przy Roller (1) musi być czarne. Sprawdzić też, czy Enable Rotary (2) jest włączone; przełącznik jest wtedy zielony.
W Steps per rotation (3) wpisać 10000. Razem ze średnicą rolki zapewni to właściwe wymiary programu.
W Roller diameter (4) wpisać zapisaną na początku średnicę rolki.
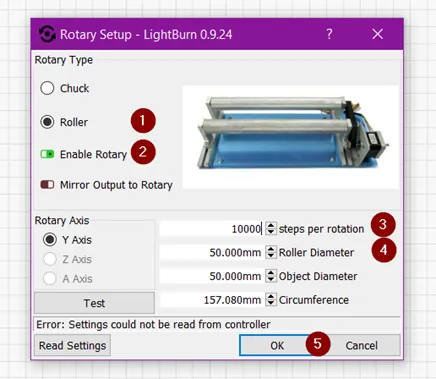
Można wpisać średnicę przedmiotu; oprogramowanie obliczy wtedy jego obwód, ale do działania nie potrzebuje tych wartości. Pola Object Diameter i Circumference można pominąć.
Po wprowadzeniu wymaganych danych kliknąć OK.
Narysować kwadrat np. 2 na 2 cm. Zostanie on lekko nacięty, aby sprawdzić, czy wymiary faktycznie wynoszą 2 na 2 cm. Ustawić prędkość i moc i wysłać plik do maszyny laserowej. Uwaga! Linie mają być widoczne, ale nie mogą przeciąć materiału. Ustawić tryb cięcia [Line], ale z parametrami jak do grawerowania!
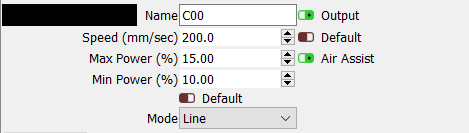
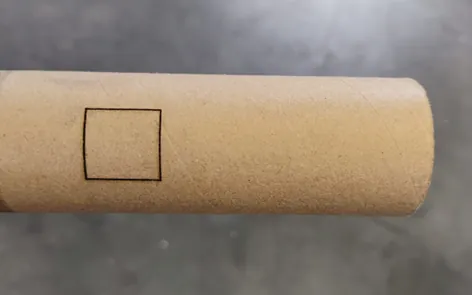
Gdy linie są widoczne na wyrobie, zmierzyć linię biegnącą wzdłuż krzywizny. Aby pomiar był dokładny, użyć taśmy mierniczej.
Jeżeli linia nie ma 2 cm, lecz jest dłuższa lub krótsza, trzeba skorygować „Steps per rotation”. Zamiast wpisanych 10000 dokładny wymiar może dawać np. 9998 lub 10002. Właściwą wartość trzeba ustalić kilkoma próbami.
Gdy wymiar jest prawidłowy, można pracować z obrotnicą rolkową. Wartość steps per rotation należy zapisać, aby nie wyznaczać jej przy każdym użyciu obrotnicy.
Obrotnica szczękowa
Dział zatytułowany „Obrotnica szczękowa”Przy pracy z obrotnicą szczękową trzeba zamocować uchwyt szczękowy do jednej z rolek napędzanych silnikiem. Są 2 rolki z 3 otworami; wybrać jedną z nich. Z obrotnicą dostarczany jest woreczek z 3 kołkami gwintowanymi i śrubami. Wkręcić kołki gwintowane nieco w uchwyt, w 3 otwory z tyłu uchwytu. Nie wkręcać ich za głęboko.
Przyłożyć uchwyt do rolki i przełożyć kołki gwintowane przez otwory w rolce. Przykręcić uchwyt śrubami, pewnie je dokręcając.
Ustawić głowicę laserową w prawym tylnym rogu maszyny i nacisnąć Origin na wyświetlaczu maszyny. W oprogramowaniu wybrać start od „User origin”.
Ustawić obrotnicę na stole w maszynie silnikiem w lewo. Podłączyć przewód z wtyczką do maszyny. Po prawej stronie maszyny jest gniazdo, do którego podłącza się wtyczkę obrotnicy.
Po podłączeniu obrotnicy można zresetować maszynę. Ponieważ głowica stoi w prawym górnym rogu, a w oprogramowaniu wybrano User Origin, nie dojdzie do kolizji z obrotnicą. Zmierzyć średnicę przedmiotu suwmiarką i zapisać ją; będzie potrzebna później.
Zamocować wyrób w uchwycie szczękowym, tak aby był pewnie zaciśnięty.
Przesunąć głowicę laserową nad wyrób. Przyciskami nie da się poruszać w kierunku Y, ale oś X działa normalnie. Gdy głowica jest właściwie ustawiona w kierunku X, ręcznie ustawić ją w kierunku Y. Ustawić głowicę nad środkiem (najwyższym punktem) wyrobu. Ustawić wysokość ogniskowania. Ostrożnie z czujnikiem autofokusu: przy pracy z obrotnicą zalecamy nie korzystać z autofokusu i ustawić wysokość ogniskowania ręcznie.
Jeżeli odległość między przedmiotem a głowicą jest za duża, można lekko odsunąć głowicę do tyłu, podnieść nieco stół przyciskiem Z+, a następnie ponownie ustawić głowicę nad najwyższym punktem przedmiotu.
Następnie otworzyć LightBurn na komputerze i przejść do Tools => Rotary setup.
Kółko przy Chuck (1) musi być czarne. Enable Rotary (2) musi być włączone; przełącznik jest wtedy zielony. W Steps per rotation (3) wpisać 10000. Razem z właściwą średnicą przedmiotu zapewni to właściwe wymiary programu. W Object Diameter (4) wpisać zapisaną na początku średnicę przedmiotu. Oprogramowanie samo obliczy obwód.
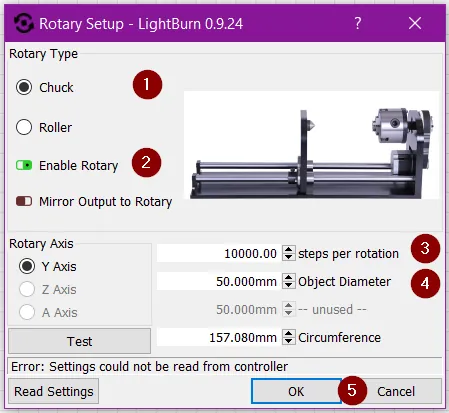
Po wprowadzeniu wymaganych danych kliknąć OK.
Narysować kwadrat np. 2 na 2 cm. Zostanie on lekko nacięty, aby sprawdzić, czy wymiary faktycznie wynoszą 2 na 2 cm. Ustawić prędkość i moc i wysłać plik do maszyny laserowej. Uwaga! Linie mają być widoczne. Ustawić tryb cięcia [Line], ale z parametrami jak do grawerowania!
Gdy linia jest widoczna na wyrobie, zmierzyć linię biegnącą wzdłuż krzywizny. Aby pomiar był dokładny, użyć taśmy mierniczej.
Jeżeli linia nie ma 2 cm, lecz jest dłuższa lub krótsza, trzeba skorygować [Steps per rotation]. Zamiast wpisanych 10000 dokładny wymiar może dawać np. 9998 lub 10002. Właściwą wartość trzeba ustalić kilkoma próbami.
Gdy wymiar jest prawidłowy, można pracować z obrotnicą szczękową. Przy każdym innym przedmiocie trzeba ponownie zmierzyć jego średnicę i wpisać ją w oprogramowaniu, w przeciwnym razie wymiary będą nieprawidłowe.
Wartość steps per rotation należy zapisać, aby nie wyznaczać jej przy każdym użyciu obrotnicy.
Jak wrócić z obrotnicy do pracy na stole?
Dział zatytułowany „Jak wrócić z obrotnicy do pracy na stole?”Zdjąć przedmiot z obrotnicy. W razie potrzeby odsunąć głowicę laserową do tyłu, aby mieć więcej miejsca.
Wyjąć wtyczkę obrotnicy z gniazda i wyjąć obrotnicę z maszyny. Jeżeli stół był wyjęty z maszyny laserowej, można go włożyć z powrotem.
W LightBurn przejść do Tools => Rotary setup.
Wyłączyć Enable Rotary (1); przełącznik jest wtedy czerwony. Następnie kliknąć OK (2).
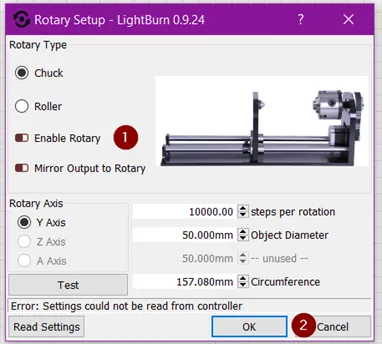
Po wykonaniu tych kroków trzeba zresetować maszynę. Głowica laserowa wróci do prawego górnego rogu. Można znowu ciąć i grawerować płaskie wyroby.
Wyrób jest stożkowy. Czy można wyregulować obrotnicę?
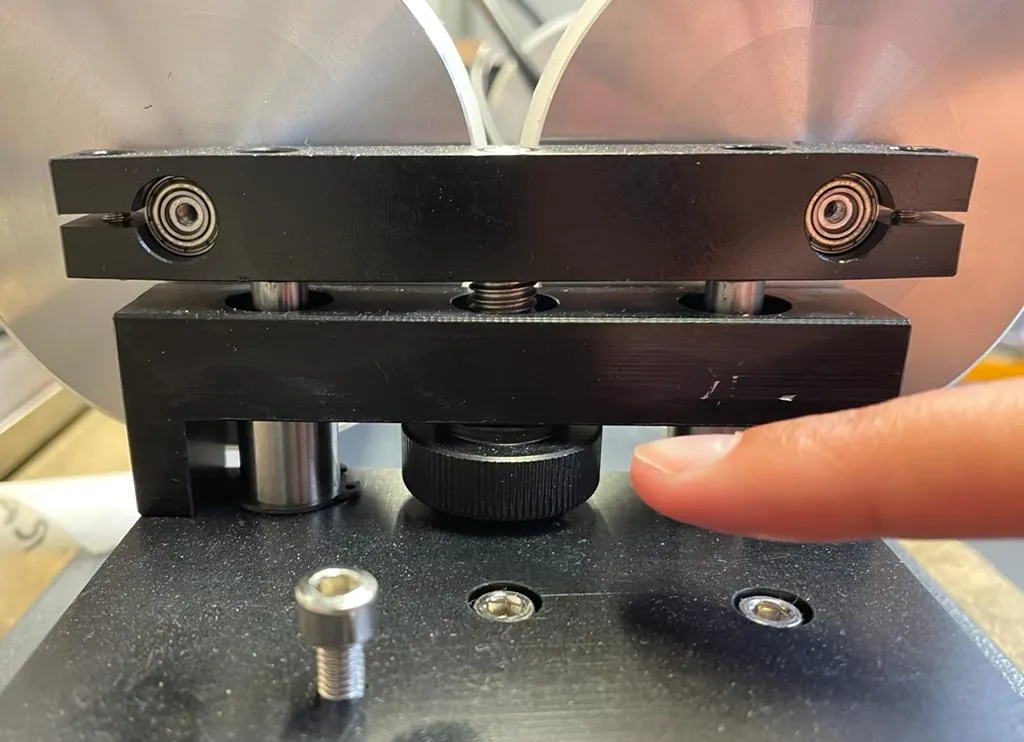
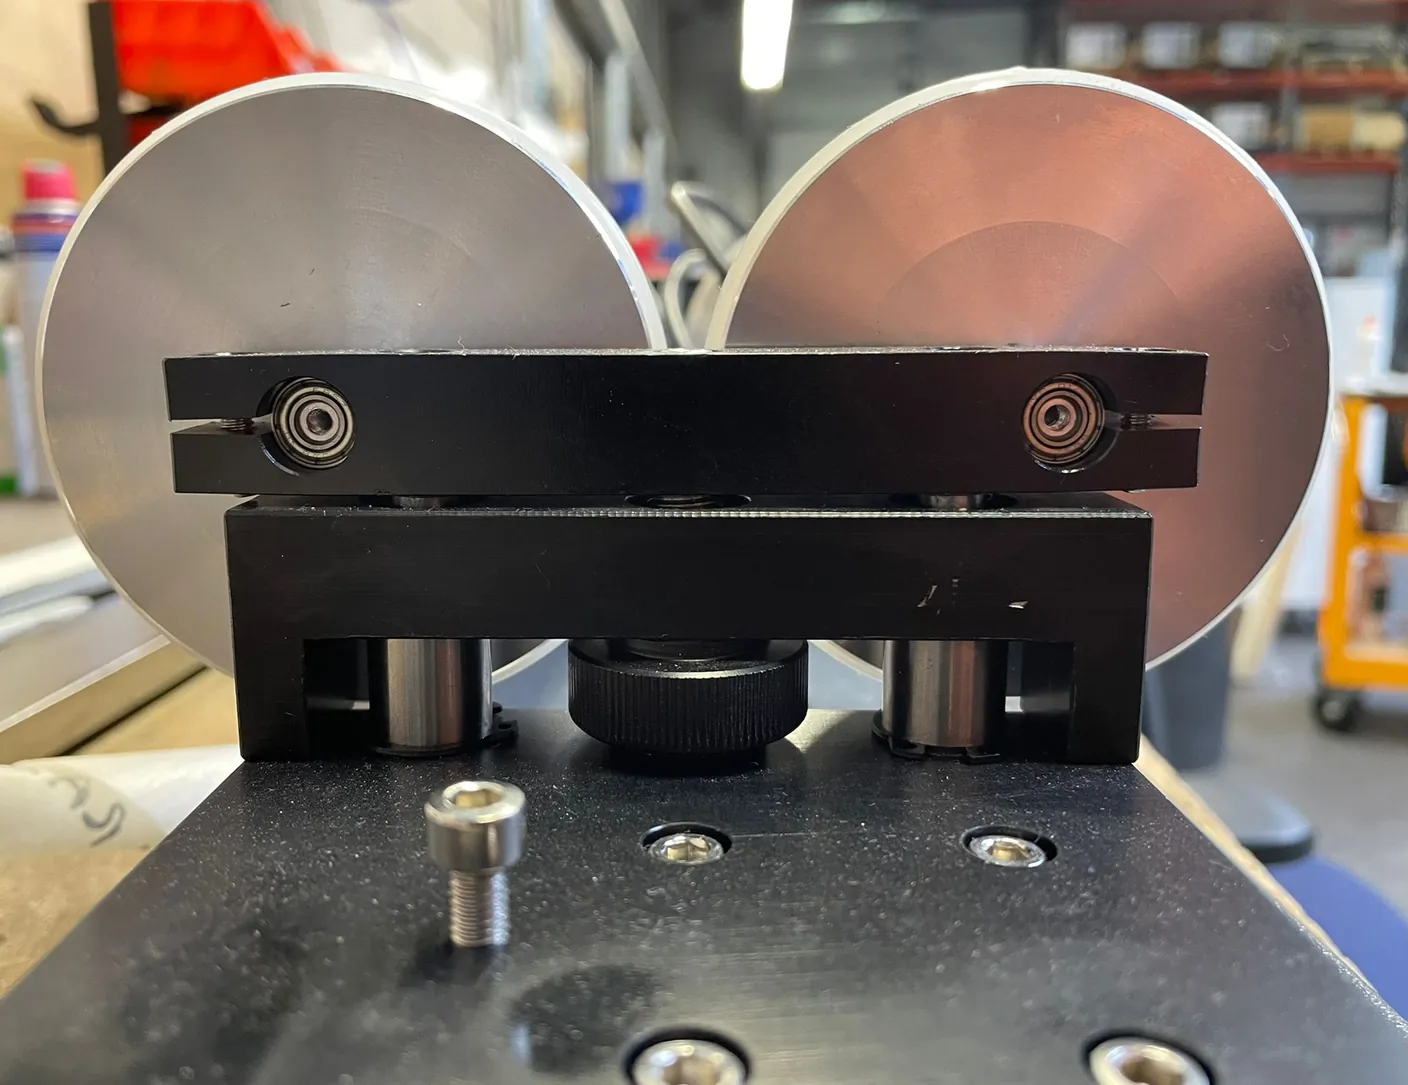
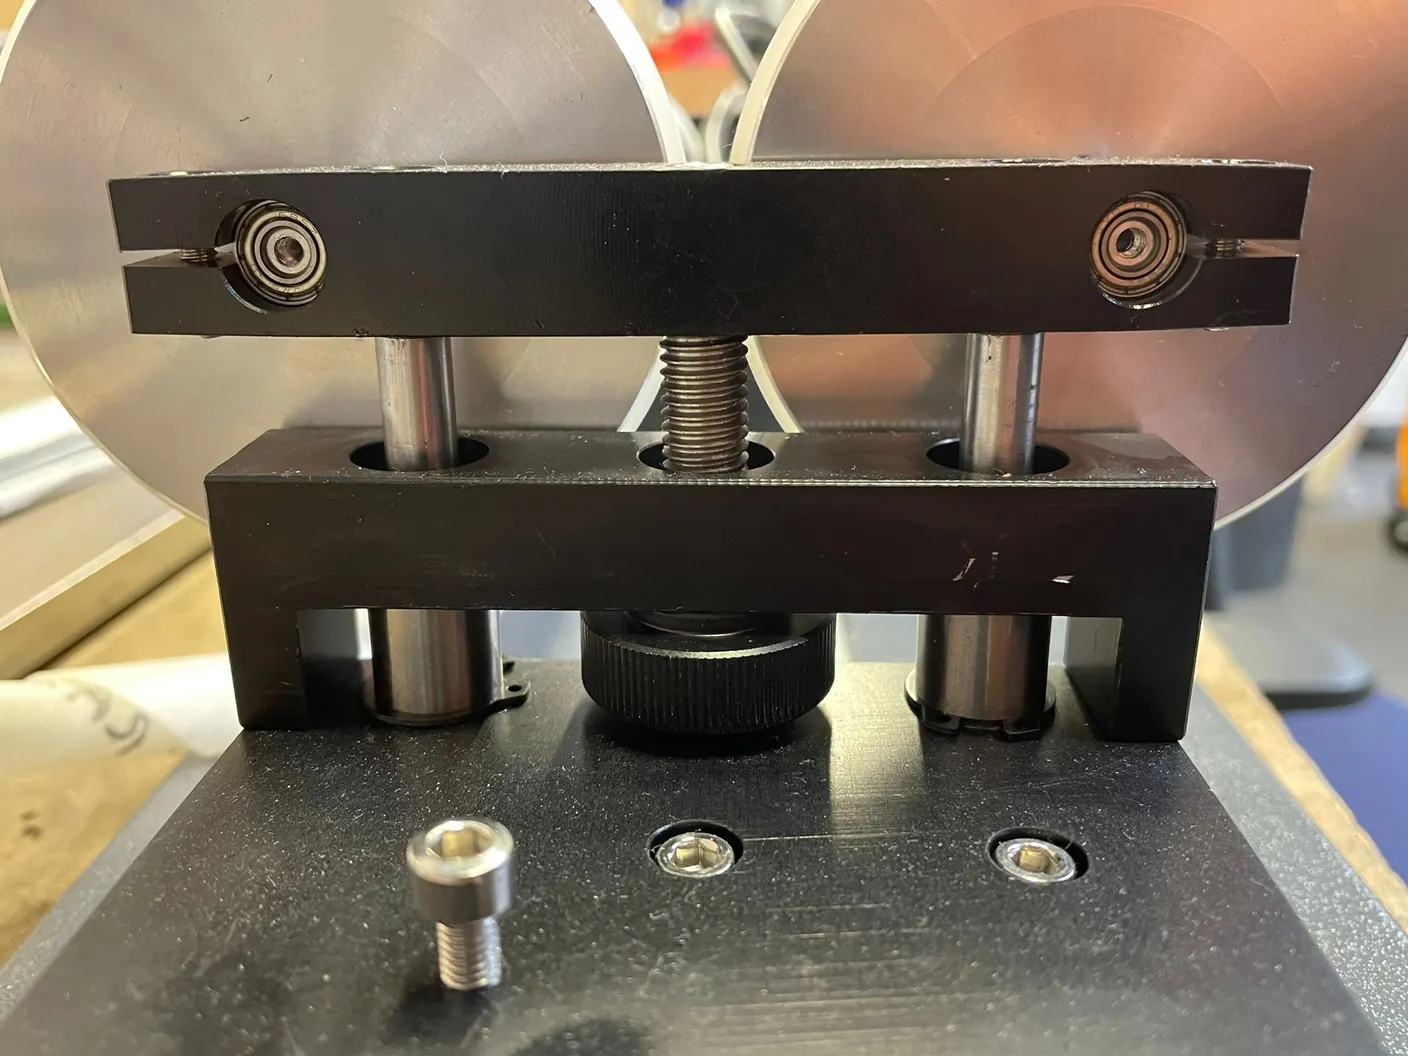
Dział zatytułowany „Wyrób jest stożkowy. Czy można wyregulować obrotnicę?”Wyrób stożkowy nadal musi być równoległy do osi X. Jeżeli nie jest, wysokość ogniskowania nie jest wszędzie taka sama i grawer nie wyjdzie prawidłowo. Dlatego obrotnica ma śrubę poziomującą, którą reguluje się wysokość rolek. Można z niej korzystać tylko przy pracy na rolkach, nie przy uchwycie szczękowym. Po podłączeniu obrotnicy w maszynie położyć wyrób na rolkach, a następnie obracać śrubę poziomującą, aż wyrób będzie równoległy do osi X.