

Jak dobrać właściwe parametry dla materiału?
Materiał nie był jeszcze obrabiany na maszynie laserowej BRM. Jak znaleźć właściwe parametry, aby uzyskać dobry wynik?
Czy materiał nadaje się do lasera BRM?
Dział zatytułowany „Czy materiał nadaje się do lasera BRM?”Przed rozpoczęciem obróbki na maszynie laserowej BRM trzeba sprawdzić, czy materiał nadaje się do obróbki wiązką lasera. Nie wszystkie materiały się do tego nadają. Niektóre mogą uszkodzić maszynę i zaszkodzić osobom, które z nią pracują lub przebywają w tym samym pomieszczeniu. Obróbka laserowa materiału takiego jak PVC uwalnia szkodliwe gazy, które powodują rdzewienie maszyny. Ponadto powstające gazy są rakotwórcze. Dlatego takich materiałów nie obrabia się na maszynie laserowej.
Materiałów zawierających ujemnie naładowaną cząstkę (anion) nigdy nie wolno obrabiać na maszynie. Kilka przykładów: materiałów zawierających wymienione poniżej pierwiastki nie można obrabiać laserem BRM:
- Fluorek F-
- Chlorek Cl-
- Bromek Br-
- Jodek I-
W razie wątpliwości, czy materiał zawiera któryś z tych pierwiastków lub inny anion, należy poprosić dostawcę materiału o kartę charakterystyki (MSDS, Material Safety Data Sheet). Podaje ona, z czego materiał się składa.
Jak czytać kartę charakterystyki, wyjaśnia artykuł: jak czytać kartę charakterystyki (MSDS)?
Materiały odblaskowe
Dział zatytułowany „Materiały odblaskowe”Do cięcia nie nadają się również materiały odblaskowe, np. metale. Nie wszystkie z nich odbijają światło widoczne dla człowieka, ale odbijają wiązkę maszyny, czyli promieniowanie o długości fali lasera. Maszyną laserową BRM nie da się też ciąć szkła.
Niektóre z tych materiałów, np. szkło, nadają się jednak do znakowania z użyciem sprayu laserowego. Dotyczy to również anodowanego aluminium.
Czym różni się znakowanie od grawerowania?
Dział zatytułowany „Czym różni się znakowanie od grawerowania?”Przy grawerowaniu wiązka lasera usuwa materiał. Tak obrabia się np. drewno i akryl.
Znakowanie polega na podgrzaniu materiału albo na naniesieniu na niego czegoś, np. sprayu laserowego. Tak postępuje się np. ze stalą nierdzewną: natryskuje się na nią warstwę sprayu laserowego, a następnie znakuje ją laserem.
Obie metody, znakowanie i grawerowanie, nazywają się w oprogramowaniu [Scan] lub [Fill].
Materiał nadaje się do obróbki laserem. Jak znaleźć właściwe parametry?
Dział zatytułowany „Materiał nadaje się do obróbki laserem. Jak znaleźć właściwe parametry?”Aby znaleźć właściwe parametry, trzeba rozróżnić cięcie oraz grawerowanie/znakowanie. Trzeba też rozróżnić materiały, np. tworzywa sztuczne i drewno.
Jak znaleźć dobre parametry do cięcia tworzywa sztucznego?
Dział zatytułowany „Jak znaleźć dobre parametry do cięcia tworzywa sztucznego?”Warto użyć małego kształtu. Można wtedy przetestować kilka ustawień bez straty dużej ilości materiału. Dobrym przykładem jest kwadrat 5 × 5 cm. Wybrać niską prędkość i dużą moc. Dobrym punktem wyjścia jest prędkość 5 mm/s i moc 85 %. Materiał zostanie przecięty, ale wynik będzie jeszcze do poprawienia.
Silne topienie się materiału, osad lub zacieki oznaczają, że materiał za bardzo się nagrzewa. Jeżeli krawędzie są w miarę czyste, bez białego osadu i zacieków, prędkość zmierza we właściwym kierunku.
Jeżeli krawędź nie jest jeszcze czysta, można nieco zwiększyć prędkość. Moc ma pozostać raczej wysoka. Przy topieniu, osadzie lub zaciekach najpierw więc nieco zwiększa się prędkość. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia cięcie.
Moc reguluje się dopiero wtedy, gdy prędkość jest tak wysoka, że narożniki przestają wychodzić dobrze. Wtedy wraca się do prędkości, przy której narożniki są ostre, i zmniejsza moc małymi krokami.
Gdy na krawędzi cięcia pojawia się biały osad, można też zmniejszyć dopływ powietrza. Powietrze musi jednak pozostać włączone; nigdy nie wyłączać zasilania powietrzem. Należy też uważać, aby nie pojawił się płomień. Jeżeli się pojawi, trzeba dodać nieco więcej powietrza.
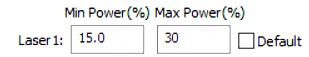
Można też ustawić moc minimalną i maksymalną. Moc minimalna to moc stosowana w narożnikach i na łukach. Jeżeli krawędzie wychodzą dobrze, ale narożniki są bardzo ciemne, należy obniżyć moc minimalną, aż narożniki też będą wychodzić dobrze. Zbyt niska moc minimalna może sprawić, że detal nie zostanie w narożnikach przecięty do końca. Wtedy należy nieco zwiększyć moc minimalną. Różnica między mocą minimalną a maksymalną może być dość duża.
Jak znaleźć dobre parametry do grawerowania tworzywa sztucznego?
Dział zatytułowany „Jak znaleźć dobre parametry do grawerowania tworzywa sztucznego?”Najpierw warto użyć małych kształtów, aby nie tracić zbyt dużo materiału, np. kwadratu 5 × 5 cm. Przy grawerowaniu zdjęcia można do testu wybrać jego fragment. Nie skalować zdjęcia, bo da to inny wynik.
Przy grawerowaniu i znakowaniu ważne są 3 elementy:
- Prędkość
- Moc
- Interwał
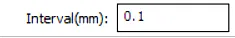
Interwału nie stosuje się przy cięciu, tylko przy grawerowaniu i znakowaniu. Interwał to pozioma odległość między liniami grawerowania. Można go regulować, aby zbliżyć lub oddalić linie. Im większy interwał, tym szybsze grawerowanie: odległość między liniami rośnie, więc grawerowanych jest mniej linii. Traci się jednak część detali. Zalecamy interwał między 0,06 a 0,12.
Aby dojść do właściwych parametrów, można zacząć od prędkości 400 mm/s. Grawerowanie z większą prędkością może powodować utratę drobnych detali. Wybrać niską moc, np. 20 %. Od tego punktu moc można zmniejszać lub zwiększać. Nie schodzić z mocą poniżej około 15 %, bo laser może się nie włączyć. Jeżeli potrzeba mniej mocy, można spróbować, a w przeciwnym razie nieco zwiększyć prędkość.
W przypadku grawerowania i znakowania trudniej określić, kiedy wynik jest dobry. Przy grawerowaniu wiele zależy od gustu: jednym odpowiada płytki grawer, innym głębszy.
Przy grawerowaniu zdjęcia detal jest często ważniejszy niż np. przy grawerowaniu numeru seryjnego. Dlatego dla zdjęcia można zastosować inny interwał niż dla numeru seryjnego w tym samym materiale.
Jeżeli grawer jest za głęboki, zmniejszyć moc. Jeżeli za płytki, zwiększyć moc. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia grawerowanie.
Przy utracie detali można zmienić interwał albo grawerować wolniej. Jeżeli linie graweru nakładają się na siebie, zwiększyć interwał. W każdym przypadku nie stosować zbyt dużo powietrza, ale zawsze zachować przynajmniej niewielki przepływ.
Jak znaleźć dobre parametry do cięcia drewna?
Dział zatytułowany „Jak znaleźć dobre parametry do cięcia drewna?”Najpierw warto użyć małych kształtów, aby nie tracić zbyt dużo materiału. Można wtedy przetestować kilka ustawień bez straty dużej ilości materiału, np. na kwadracie 5 × 5 cm. Wybrać niską prędkość i dużą moc. Dobrym punktem wyjścia jest prędkość 5 mm/s i moc 85 %. Materiał zostanie przecięty, ale wynik będzie jeszcze do poprawienia.
Przy zbyt wolnym cięciu pojawia się płomień. Wtedy trzeba ciąć szybciej.
Moc reguluje się dopiero wtedy, gdy przy danej prędkości narożniki przestają wychodzić dobrze. Wtedy wraca się do prędkości, przy której narożniki są ostre, i zmniejsza moc małymi krokami. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia cięcie.
Jeżeli po cięciu cała krawędź wyrobu jest zwęglona, najpierw zwiększyć prędkość. Moc zmniejsza się dopiero wtedy, gdy narożniki przestają wychodzić dobrze. Krawędzie staną się wtedy czystsze i jaśniejsze.
Jeżeli na górnej powierzchni materiału pojawia się obwódka z pyłu, należy zmniejszyć dopływ powietrza. Zasadniczo przy drewnie można całkowicie otworzyć dopływ powietrza. Dopiero gdy pojawia się obwódka z pyłu, nieco się go zmniejsza.
Można też ustawić moc minimalną i maksymalną. Moc minimalna to moc stosowana w narożnikach i na łukach. Jeżeli krawędzie wychodzą dobrze, ale narożniki są bardzo ciemne, należy obniżyć moc minimalną, aż narożniki też będą wychodzić dobrze. Zbyt niska moc minimalna może sprawić, że detal nie zostanie w narożnikach przecięty do końca. Wtedy należy nieco zwiększyć moc minimalną. Różnica między mocą minimalną a maksymalną może być dość duża.
Jak znaleźć dobre parametry do grawerowania drewna?
Dział zatytułowany „Jak znaleźć dobre parametry do grawerowania drewna?”Najpierw warto użyć małych kształtów, aby nie tracić zbyt dużo materiału, np. kwadratu 5 × 5 cm. Przy grawerowaniu zdjęcia można do testu wybrać jego fragment. Nie skalować zdjęcia, bo da to inny wynik.
Przy grawerowaniu i znakowaniu ważne są 3 elementy:
- Prędkość
- Moc
- Interwał
Interwału nie stosuje się przy cięciu, tylko przy grawerowaniu i znakowaniu. Interwał to pozioma odległość między liniami grawerowania. Można go regulować, aby zbliżyć lub oddalić linie. Im większy interwał, tym szybsze grawerowanie: odległość między liniami rośnie, więc grawerowanych jest mniej linii. Traci się jednak część detali. Zalecamy interwał między 0,06 a 0,12. Aby dojść do właściwych parametrów, można zacząć od prędkości 400 mm/s. Grawerowanie z większą prędkością może powodować utratę drobnych detali. Wybrać niską moc, np. 20 %. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia grawerowanie.
Osad to przy drewnie częste zjawisko. Dym uwalniany podczas grawerowania szybko wnika w pory graweru. Aby ograniczyć osad, zmniejszyć przepływ powietrza. Zawsze jednak zachować niewielki przepływ. W przeciwnym razie dym zabrudzi soczewkę, a ta pęknie. Przy małym przepływie powietrza regularnie sprawdzać soczewkę. Można też okleić drewno cienką warstwą taśmy maskującej i grawerować przez nią. Ogranicza to osad. Trzeba jednak nieco dostosować parametry, bo graweruje się przez dodatkową warstwę. Po zdjęciu taśmy kontrast jest lepszy niż przy grawerowaniu bez niej.
Grawerowanie lustra
Dział zatytułowany „Grawerowanie lustra”Maszyną laserową BRM można też grawerować lustra. Z tyłu lustra znajduje się cienka warstwa, którą można usunąć grawerowaniem. Przy grawerowaniu lustra nigdy nie naciskać przycisku Pulse! Lustro pęknie!
Rysunek należy odbić lustrzanie, bo graweruje się tył lustra.
Zacząć od prędkości 400 mm/s. Przy szybszym grawerowaniu mogą ginąć detale. Ponieważ warstwa na lustrze jest cienka, stosuje się małą moc, np. na początek 20 %. Zawsze można dodać nieco mocy. Można też grawerować wolniej przy małej mocy. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia grawerowanie.
Grawerowanie i znakowanie szkła
Dział zatytułowany „Grawerowanie i znakowanie szkła”Szkło można też grawerować i znakować. Aby zwiększyć kontrast, można użyć sprayu laserowego.
Przy grawerowaniu i znakowaniu szkła nigdy nie naciskać przycisku Pulse. Naciśnięcie przycisku Pulse spowoduje pęknięcie szkła. Pod wpływem nagłego ciepła szkło chce się rozszerzyć, ale nie może, i pęka.
Przy grawerowaniu i znakowaniu szkła zacząć np. od prędkości 400 mm/s i mocy 20 %. W razie potrzeby dodać nieco mocy. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia grawerowanie.
Dla dobrego wyniku można przykryć szklany przedmiot mokrą gazetą. Mokry papier chłodzi szkło i zapobiega osiadaniu osadu na grawerze. Wystarczy jedna warstwa papieru. Trzeba jednak zastosować nieco więcej mocy, bo graweruje się również przez warstwę papieru. Przy dużej powierzchni graweru warto od czasu do czasu spryskać papier wodą.
Znakowanie metalu
Dział zatytułowany „Znakowanie metalu”Maszyną laserową BRM można też znakować metal. Wymaga to jednak sprayu laserowego. Spray laserowy sprawia, że materiał przestaje odbijać wiązkę. Ma też kolor, czarny, który przenosi się na oznakowanie i daje kontrast z materiałem podłoża.
Bez sprayu laserowego metali nie da się znakować! Wiązka lasera odbija się z powrotem do źródła lasera i je uszkadza! Uszkodzenie źródła lasera przy znakowaniu metali bez sprayu laserowego nie jest objęte gwarancją!
Zacząć od prędkości 400 mm/s i mocy 20 %. Od tego punktu można stopniowo zwiększać moc, aż wynik będzie zadowalający. Ważne: nigdy nie wpisywać mocy poniżej 15 %. Źródło lasera ma próg przełączania w okolicach 15 %. Przy wartości 14 lub mniejszej źródło może się nie włączyć albo włączać się i wyłączać, co uniemożliwia grawerowanie.
Po znakowaniu spray można zmyć z materiału letnią wodą; pozostaje szaroczarne oznakowanie. Więcej o sprayach laserowych tutaj.
Powiązane artykuły
Dział zatytułowany „Powiązane artykuły”- Jakie materiały można ciąć laserem CO₂? - Lista zakazanych, wymagających ostrożności i bezpiecznych materiałów oraz jak rozpoznać nieznaną płytę
- Szczelina cięcia i jej kompensacja - Dlaczego detale wychodzą mniejsze niż na rysunku i jak zmierzyć własną szczelinę cięcia
- Laser nie przecina już materiału na wylot - Uporządkowana lista kontrolna, gdy wiązka jest, ale nie przechodzi już przez materiał