

BRM90130-X Métal-Acrylique
La BRM 90130-X découpe le métal et les non-métaux. Vous trouverez ci-dessous les différences de buses, de lentilles et de positions de lentille.
La machine a été livrée avec trois buses différentes.
-
La première est la buse de 1,5 mm : le trou de la buse mesure 1,5 mm de diamètre. Elle sert à découper les métaux et ne laisse passer que peu d’oxygène, ce qui donne une ligne nette et fine. Comme l’ouverture est petite, elle exige un alignement parfait des miroirs et de la lentille, car le faisceau laser doit passer exactement par l’ouverture. Cette buse ne peut pas être utilisée pour les non-métaux.
-
La deuxième est la buse de 2 mm : le trou de la buse mesure 2 mm de diamètre. Elle sert aussi à découper les métaux, et laisse passer plus d’oxygène que la buse de 1,5 mm. La ligne de coupe est propre, un peu plus grossière qu’avec la buse de 1,5 mm, mais l’alignement des miroirs et de la lentille est un peu plus facile, car le faisceau passe par une ouverture légèrement plus grande. Cette buse ne peut pas être utilisée pour les non-métaux.
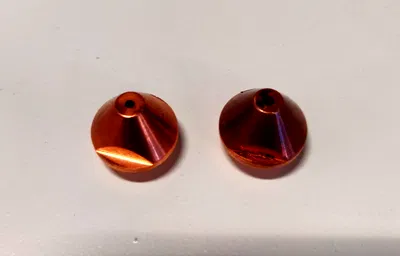
À gauche : buse de 1,5 mm. À droite : buse de 2 mm
- La troisième est la buse de 3 mm. Elle sert uniquement à découper les matériaux non ferreux comme l’acrylique et le bois. Elle ressemble à une soucoupe volante : une pointe entourée d’un disque plus large. Cette buse ne peut pas être utilisée pour les métaux.
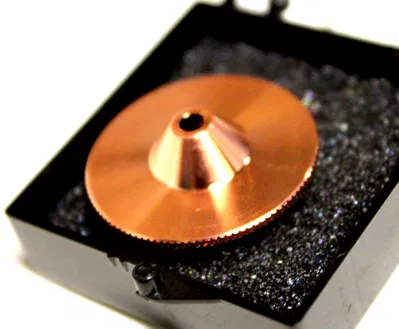
Buse de 3 mm
Lentilles
Section intitulée « Lentilles »Selon le matériau à traiter, vous changez non seulement de buse, mais aussi de lentille et de porte-lentille.
La lentille de découpe du métal est la lentille de 63,8 mm, d’un diamètre de 25 mm : son porte-lentille a donc une ouverture plus grande. La lentille de découpe des non-métaux est la lentille de 101,6 mm, d’un diamètre de 20 mm, placée dans un porte-lentille à ouverture un peu plus petite. Découper avec une lentille de 63,5 mm (Ø 20 mm) est aussi possible, mais peu courant.
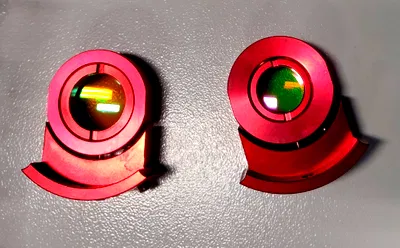
À gauche : porte-lentille pour le métal. À droite : porte-lentille pour les non-métaux
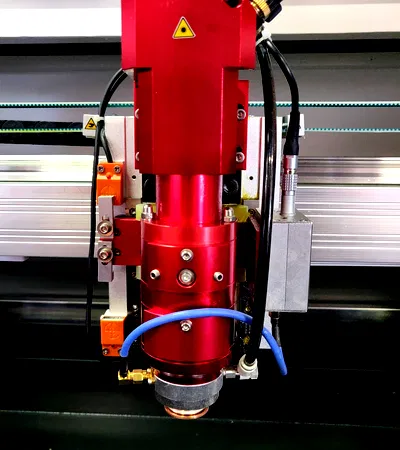
Le porte-lentille s’insère dans la tête laser, qui comporte deux logements : l’un pour le porte-lentille, l’autre pour un porte-lentille vide. Le porte-lentille vide empêche l’oxygène de s’échapper ; si l’oxygène s’échappe, la ligne de coupe devient imparfaite. Il empêche aussi la fumée et la poussière d’atteindre la lentille.
La lentille de découpe du métal se place dans le porte-lentille à grande ouverture, qui s’insère entier dans le logement inférieur. Insérez le porte-lentille vide dans le logement supérieur. Montez la buse adaptée sur la tête laser : la buse de 1,5 mm ou de 2 mm. Ne serrez pas trop la buse : bien en place suffit.
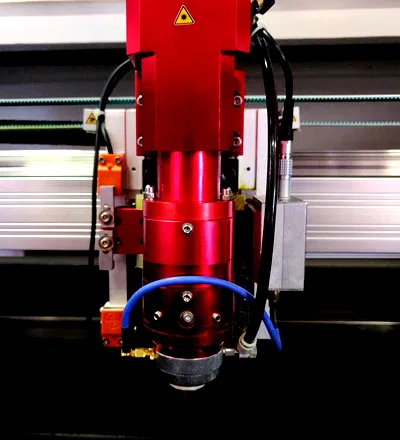
Porte-lentille métal en position basse.
Pour découper des non-métaux, placez la lentille de 101,6 mm dans le porte-lentille à petite ouverture, qui s’insère dans le logement supérieur. Placez le porte-lentille vide dans le logement inférieur. Montez la bonne buse sur la tête laser : la buse de 3 mm, en forme de soucoupe volante. Ne serrez pas trop la buse : bien en place suffit.
Porte-lentille non-métal en position haute
Si vous utilisez la lentille de 63,5 mm (Ø 20 mm) pour découper des non-métaux, placez-la dans le porte-lentille à petite ouverture, en position basse. Placez le porte-lentille vide en position haute.
De l’acrylique au métal
Section intitulée « De l’acrylique au métal »Allumez la machine. Vérifiez que le commutateur Metal-Acrylic est sur Metal. Sur la BRM Original, ce commutateur se trouve sur le côté droit de la machine. Placez le porte-lentille avec la lentille métal et montez la buse de 1,5 mm ou de 2 mm.
Appuyez sur ‘Follow Adjust’, situé sur le côté droit de la machine. Follow Adjust assure la bonne hauteur de focalisation, pour une ligne de coupe optimale. Ouvrez l’oxygène à la bouteille. Vous êtes prêt à découper le métal.
Ne découpez que de l’acier inoxydable ou de l’acier d’une épaisseur maximale de 1,2 mm. Le cuivre, l’aluminium, le zinc, etc. ne peuvent pas être découpés.
Si la ligne de coupe n’est pas propre ou ressemble à une soudure, les paramètres de découpe ne sont pas optimaux. Ajustez la vitesse, la puissance et/ou l’oxygène.
ATTENTION ! Il est impossible de graver en mode métal.
Du métal à l’acrylique
Section intitulée « Du métal à l’acrylique »Allumez la machine. Vérifiez que le commutateur Metal-Acrylic est sur Acrylic. Sur la BRM Original, ce commutateur se trouve sur le côté droit de la machine. Placez le porte-lentille avec la lentille acrylique et montez la buse de 3 mm, en forme de soucoupe volante. Réglez la bonne hauteur de focalisation en montant ou en descendant la table. Soyez très prudent : la tête laser risque d’être heurtée, ce qui peut causer d’énormes dégâts. En mode acrylique, vous n’avez pas besoin d’oxygène.
En mode acrylique, vous pouvez graver l’acrylique, le bois et le métal. Pour marquer le métal, utilisez impérativement un spray laser comme le CerMark. Il empêche toute réflexion vers la source laser, qui pourrait la casser. Si vous marquez des métaux sans spray laser et que la source laser est endommagée, les dégâts ne sont pas couverts par la garantie ! Un spray comme le CerMark donne en outre une gravure bien contrastée.
Quels métaux puis-je découper avec ma BRM90130-X ou BRM Budget90130-X ?