

Guía del láser híbrido metal-acrílico BRM 90130-X
La BRM 90130-X puede cortar metal y materiales no metálicos. A continuación encontrará más información sobre las diferencias entre boquillas, lentes y posiciones de la lente.
Boquillas
Sección titulada «Boquillas»La máquina se entregó con tres boquillas distintas.
-
La primera es la boquilla de 1,5 mm. Es decir, el diámetro del orificio de la boquilla es de 1,5 mm. Se usa para cortar metales y deja pasar poco oxígeno. Así se obtiene una línea fina y limpia. Como la abertura es pequeña, requiere una alineación perfecta de los espejos y la lente, porque el haz láser tiene que pasar exactamente por la abertura. Esta boquilla no se puede usar para materiales no metálicos.
-
La segunda es la boquilla de 2 mm. Es decir, el diámetro del orificio de la boquilla es de 2 mm. También se usa para cortar metales. Esta boquilla deja pasar más oxígeno que la de 1,5 mm. Así se obtiene una línea de corte limpia, algo más gruesa que con la boquilla de 1,5 mm. Pero es algo más fácil alinear los espejos y la lente, porque el haz puede pasar por una abertura algo mayor. Esta boquilla no se puede usar para materiales no metálicos.
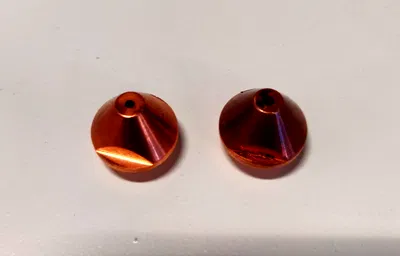
Izquierda: boquilla de 1,5 mm. Derecha: boquilla de 2 mm
- La tercera es la boquilla de 3 mm. Se usa únicamente para cortar materiales no férricos, como el acrílico y la madera. Parece un ovni: una punta con un disco más grande alrededor. Esta boquilla no se puede usar para metales.
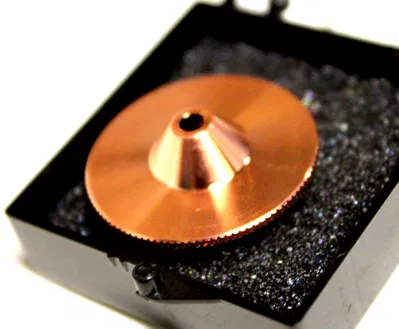
Boquilla de 3 mm
No solo se usa otra boquilla, sino también otra lente y otro portalentes según el material que se vaya a procesar.
La lente para cortar metal es la de 63,8 mm, con un diámetro de 25 mm. Por eso el portalentes tiene una abertura mayor. La lente para cortar materiales no metálicos es la de 101,6 mm, con un diámetro de 20 mm. Esta lente va en un portalentes con una abertura algo menor. También es posible cortar con una lente de 63,5 mm (Ø 20 mm), pero no es habitual.
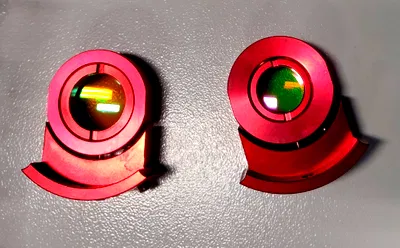
Izquierda: portalentes para metal. Derecha: portalentes para materiales no metálicos
El portalentes se introduce en el cabezal láser. El cabezal láser tiene dos aberturas: una para el portalentes y otra para un soporte vacío. El soporte vacío es necesario para evitar que se escape el oxígeno. Si se escapa oxígeno, la línea de corte no será perfecta. Además, el soporte vacío evita que el humo o el polvo lleguen a la lente.
La lente para cortar metal se coloca en el portalentes de abertura mayor. Todo el portalentes se coloca en la abertura inferior. Introduzca el soporte vacío en la abertura superior. Coloque la boquilla adecuada en el cabezal láser: la de 1,5 mm o la de 2 mm. No apriete la boquilla en exceso. Fija es fija.
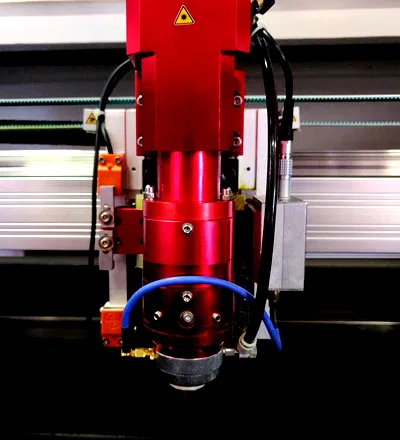
Portalentes para metal en la posición inferior.
Si va a cortar materiales no metálicos, coloque la lente de 101,6 mm en el portalentes de abertura menor. El portalentes se coloca en la abertura superior. Coloque el soporte vacío en la abertura inferior. Coloque la boquilla correcta en el cabezal láser, la de 3 mm, con forma de ovni. No apriete la boquilla en exceso. Fija es fija.
Portalentes para materiales no metálicos en la posición superior
Si usa la lente de 63,5 mm (Ø 20 mm) para cortar materiales no metálicos, se coloca en el portalentes de abertura menor. El portalentes va en la posición inferior. Coloque el soporte vacío en la posición superior.
De acrílico a metal
Sección titulada «De acrílico a metal»Encienda la máquina. Asegúrese de que el interruptor Metal-Acrylic esté en Metal. Este interruptor está en el lado derecho de la máquina, en la BRM Original. Coloque el soporte con la lente para metal y monte la boquilla de 1,5 mm o de 2 mm.
Pulse «Follow Adjust». Este botón está en el lado derecho de la máquina. Follow Adjust ajusta la altura de enfoque correcta para que la línea de corte sea óptima. Abra el oxígeno de la bombona. Ya puede cortar metal.
Corte solo acero inoxidable o acero de 1,2 mm de grosor como máximo. No es posible cortar cobre, aluminio, zinc, etc.
Si la línea de corte no es limpia o parece una soldadura, los parámetros de corte no son óptimos. Ajuste la velocidad, la potencia o el oxígeno.
¡ADVERTENCIA! En modo metal no se puede grabar.
De metal a acrílico
Sección titulada «De metal a acrílico»Encienda la máquina. Asegúrese de que el interruptor Metal-Acrylic esté en Acrylic. Este interruptor está en el lado derecho de la máquina, en la BRM Original. Coloque el soporte con la lente para acrílico y monte la boquilla de 3 mm, con forma de ovni. Ajuste la altura de enfoque correcta subiendo o bajando la mesa. Tenga mucho cuidado, porque existe riesgo de colisión con el cabezal láser, lo que puede causar daños enormes. En modo acrílico no necesita oxígeno.
En modo acrílico se puede grabar acrílico, madera y metal. Al marcar metal, es importante usar un spray láser como CerMark. Así no se produce ningún reflejo hacia la fuente láser. Cualquier reflejo hacia la fuente láser puede romperla. ¡Si marca metales sin spray láser y la fuente láser se daña, la garantía no lo cubre! Además, con un spray como CerMark obtendrá un grabado con buen contraste.
¿Qué metales puedo cortar con mi BRM90130-X o BRM Budget90130-X?