

Aflarea valorii circle pulse pentru rotația cu mandrin BRM
Am un BRM Original și o unitate de rotație cu mandrină. Trebuie să setez circle pulse, dar ce este și unde îl găsesc?
Secțiune intitulată „Am un BRM Original și o unitate de rotație cu mandrină. Trebuie să setez circle pulse, dar ce este și unde îl găsesc?”Circle pulse este numărul de pași de care are nevoie motorul pentru o rotație completă. În funcție de motorul unității de rotație, numărul de pulsuri diferă și este necesară o altă valoare. De exemplu, dacă motorul are nevoie de 7500 de pulsuri pentru o rotație, circle pulse este tot 7500. Dacă motorul are nevoie de 6500 de pulsuri pentru o rotație, circle pulse este 6500.
BRM Original a venit cu o unitate de rotație cu mandrină. S-au livrat și un stick USB și o listă de verificare. Pe stickul USB și pe lista de verificare găsiți valoarea circle pulse. Dacă nu mai aveți stickul USB sau lista de verificare, puteți determina singur valoarea.
Cum determin singur valoarea circle pulse?
Secțiune intitulată „Cum determin singur valoarea circle pulse?”Pregătiți materiale pe care puteți testa, de exemplu un tub de carton. Materialul de test trebuie să fie cu adevărat rotund, nu conic! Măsurați diametrul materialului de test. Măsurătoarea trebuie să fie foarte precisă; cel mai bine măsurați diametrul cu un șubler, dacă aveți unul. Notați diametrul.
Puneți unitatea de rotație cu mandrină în mașina laser, în linie cu puntea (axa X). Poziționați unitatea de rotație cu motorul spre stânga zonei de lucru, altfel desenul va fi oglindit. Pentru test nu contează, dar este neplăcut dacă se întâmplă când începeți să prelucrați material nou.
Poziționați capul laser în colțul din dreapta sus al zonei de lucru. Apăsați „Origin” pe afișajul mașinii laser. Opriți mașina laser și introduceți ștecherele unității de rotație în conectori. Conectorii se află în partea dreaptă, în interiorul carcasei. După ce ați conectat ștecherele, puteți închide capacul. Apoi mergeți la panoul de comandă din partea dreaptă a mașinii. Acolo se află un comutator numit comutatorul Y/U. Comutatorul trebuie să fie în poziția U. Dacă este încă pe Y, mutați-l pe U.
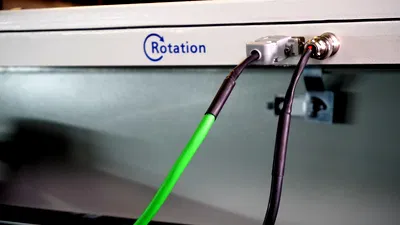
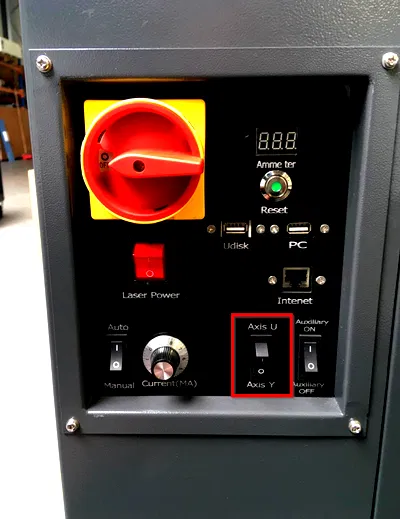
Porniți din nou mașina laser după procedura normală. Veți observa că capul laser nu se mai mișcă pe direcția Y. Dacă apăsați butoanele Y- sau Y+ de pe afișaj, unitatea de rotație începe să se rotească. Axa X funcționează normal. După ce mașina laser a pornit complet, fixați materialul de test în mandrină. Asigurați-vă că este bine fixat și nu poate aluneca. Mutați axa X la mijlocul produsului. Pentru că axa Y nu funcționează, trebuie să trageți manual puntea spre dumneavoastră, ca să poziționați capul laser deasupra materialului. Duza (vârful de la baza tubului lentilei) trebuie să fie deasupra punctului cel mai înalt al materialului de test. Reglați acum înălțimea de focalizare. Pe afișaj, apăsați butonul Origin.
Apoi desenați în software-ul laser un pătrat de 2 pe 2 cm. Setați parametrii pentru tăiere, dar cu viteza și puterea pe care le-ați folosi la gravare. Vreți doar să faceți un semn pe piesa de test, nu să o tăiați.
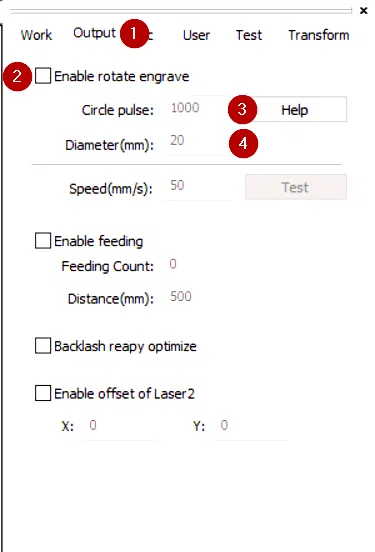
După aceea mergeți la fila Output. Bifați căsuța de lângă Enable rotate engrave. Luați un circle pulse de 7000. La Diameter, introduceți diametrul produsului de test. Acum trimiteți fișierul la mașină.
Deschideți fișierul pe mașină. Porniți „tăierea” fișierului. Când mașina a terminat, scoateți produsul din mandrină. Măsurați linia de-a lungul curburii produsului. Este important să măsurați corect; cel mai bine folosiți o ruletă.
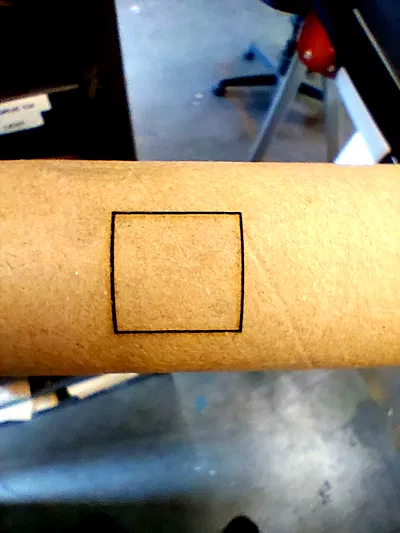
Cel mai probabil, linia de-a lungul curburii nu are exact 2 cm. Va fi mai mare sau mai mică. Încercați un circle pulse de 6500 sau 7500 și vedeți ce se întâmplă. Astfel puteți determina valoarea mai întâi în pași mai mari și, când vă apropiați, în pași mici. Continuați să ajustați circle pulse până când linia de-a lungul curburii are într-adevăr 2 cm.
Dacă nu reușiți sau aveți întrebări, trimiteți un tichet.