

Cum găsesc parametrii potriviți pentru materialul meu?
Aveți un material pe care nu l-ați mai prelucrat cu mașina laser BRM. Cum găsiți parametrii corecți pentru un rezultat bun?
Este materialul meu potrivit pentru laserul BRM?
Secțiune intitulată „Este materialul meu potrivit pentru laserul BRM?”Înainte să începeți prelucrarea unui material cu mașina laser BRM, trebuie să verificați dacă materialul poate fi prelucrat cu un fascicul laser. Nu toate materialele sunt potrivite. Unele materiale pot deteriora mașina și pot face rău persoanelor care lucrează cu mașina și se află în aceeași încăpere. Când prelucrați cu laserul un material precum PVC-ul, se eliberează gaze nocive care fac mașina să ruginească. În plus, gazele generate sunt cancerigene. De aceea nu trebuie să prelucrați astfel de materiale cu mașina laser.
Materialele care conțin o particulă cu sarcină negativă (anion) nu trebuie prelucrate niciodată cu mașina. Iată câteva exemple. Materialele care conțin elementele de mai jos nu pot fi prelucrate cu laserul BRM:
- Fluorură F-
- Clorură Cl-
- Bromură Br-
- Iodură I-
Dacă nu sunteți sigur că materialul conține unul dintre aceste elemente sau un alt anion, puteți cere furnizorului fișa cu date de securitate, MSDS (Material Safety Data Sheet). Aceasta arată din ce este făcut materialul.
Dacă nu știți cum se citește o astfel de fișă, citiți acest articol: Cum se citește o fișă MSDS?
Materiale reflectorizante
Secțiune intitulată „Materiale reflectorizante”Nici materialele reflectorizante nu sunt potrivite pentru tăiere, de exemplu metalele. Nu toate aceste materiale par reflectorizante pentru om, dar sunt pentru mașină: reflectă la lungimea de undă a fasciculului laser. Nici sticla nu o puteți tăia cu mașina laser BRM.
Unele dintre aceste materiale, precum sticla, pot fi însă marcate cu ajutorul unui spray laser. Același lucru este valabil pentru aluminiul anodizat.
Care este diferența dintre marcare și gravare?
Secțiune intitulată „Care este diferența dintre marcare și gravare?”La gravare, fasciculul laser îndepărtează material. Așa procedați, de exemplu, cu lemnul și acrilul.
Marcarea se poate face prin încălzirea materialului și prin aplicarea unui strat pe el, de exemplu un spray laser. Așa procedați, de exemplu, cu oțelul inoxidabil: pulverizați un strat de spray laser pe oțelul inoxidabil și apoi marcați peste el cu laserul.
Ambele variante, marcarea și gravarea, se numesc în software [Scan] sau [Fill].
Materialul meu poate fi prelucrat cu mașina laser. Cum găsesc parametrii potriviți?
Secțiune intitulată „Materialul meu poate fi prelucrat cu mașina laser. Cum găsesc parametrii potriviți?”Pentru a găsi parametrii corecți trebuie să facem diferența între tăiere și gravare/marcare. Trebuie să facem diferența și între materiale precum plasticul și lemnul.
Cum găsesc parametri buni pentru tăierea unui plastic?
Secțiune intitulată „Cum găsesc parametri buni pentru tăierea unui plastic?”Folosiți o formă mică. Astfel puteți testa mai multe setări fără să pierdeți mult material. Un pătrat de 5 × 5 cm este un exemplu bun. Alegeți o viteză mică și o putere mare. O viteză de 5 mm/s și o putere de 85 % sunt puncte de pornire bune. Veți vedea că materialul se taie, dar rezultatul poate fi îmbunătățit.
Dacă observați multă topire, depuneri sau urme de scurgere, materialul se încălzește prea mult. Sunt marginile destul de curate, fără depuneri albe și urme de scurgere? Atunci sunteți deja pe direcția bună în privința vitezei.
Dacă marginea nu este încă curată, puteți crește viteza cu o treaptă. Puterea trebuie să rămână mare. Deci, când aveți topire, depuneri sau urme de scurgere, creșteți mai întâi puțin viteza. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar tăierea nu reușește.
Abia când viteza este atât de mare încât colțurile nu mai ies bine, reglați puterea. Reveniți atunci la viteza la care colțurile sunt clare. Apoi reduceți puterea în pași mici.
Când pe marginea tăieturii apar depuneri albe, puteți reduce și alimentarea cu aer. Folosiți în continuare aer și nu opriți niciodată alimentarea cu aer. Aveți grijă și să nu apară flacără. Dacă apare, trebuie să adăugați puțin mai mult aer.
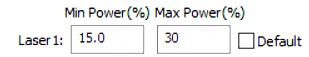
Puteți seta și puterea minimă și maximă (min power și max power). Puterea minimă este cea folosită în colțuri și curbe. Dacă marginile ies bine, dar colțurile se închid foarte mult la culoare, puteți reduce puterea minimă. Reduceți-o până când și colțurile ies bine. Dacă setați puterea minimă prea mic, produsul poate rămâne prins undeva în colțuri. În acest caz, creșteți puțin puterea minimă. Între puterea minimă și cea maximă poate exista o diferență destul de mare.
Cum găsesc parametri buni pentru gravarea unui plastic?
Secțiune intitulată „Cum găsesc parametri buni pentru gravarea unui plastic?”Mai întâi, folosiți forme mici, ca să nu pierdeți prea mult material, de exemplu un pătrat de 5 × 5 cm. Dacă vreți să gravați o imagine, puteți selecta o parte din ea pentru test. Nu scalați imaginea, pentru că rezultatul va fi diferit.
La gravare și marcare sunt importante 3 elemente:
- Viteza
- Puterea
- Intervalul
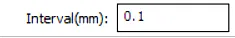
Intervalul nu se folosește la tăiere, ci doar la gravare și marcare. Intervalul este distanța orizontală dintre liniile de gravare. Îl puteți regla pentru a apropia sau a depărta liniile. Gravarea este mai rapidă când intervalul este mai mare: distanța dintre linii crește și se gravează mai puține linii. Pierdeți însă din detalii. Recomandăm un interval între 0,06 și 0,12.
Pentru a găsi parametrii doriți, puteți începe cu o viteză de 400 mm/s. La o viteză mai mare se pot pierde detaliile mici. Alegeți o putere mică, de exemplu 20 %. De aici puteți reduce sau crește puterea. Nu coborâți puterea sub aproximativ 15 %, pentru că există riscul ca laserul să nu se activeze. Dacă aveți nevoie de mai puțină putere, încercați; dacă nu merge, creșteți puțin viteza.
La gravare și marcare este ceva mai greu de spus când rezultatul este de calitate. La gravare, multe țin de gust. Poate vă place o gravură ușoară. Poate preferați însă o gravură mai adâncă.
Detaliul contează adesea mai mult la gravarea unei imagini decât, de exemplu, la gravarea unui număr de serie. De aceea este posibil să folosiți un alt interval pentru o imagine decât pentru un număr de serie în același material.
Folosiți mai puțină putere dacă gravura este prea adâncă. Dacă nu este suficient de adâncă, folosiți mai multă putere. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar gravarea nu reușește.
Dacă pierdeți detalii, puteți regla intervalul sau puteți grava mai încet. Dacă vedeți suprapuneri în gravură, creșteți intervalul pentru a le elimina. În orice caz, nu folosiți prea mult aer, dar folosiți întotdeauna măcar puțin aer.
Cum găsesc parametri buni pentru tăierea lemnului?
Secțiune intitulată „Cum găsesc parametri buni pentru tăierea lemnului?”Mai întâi, folosiți forme mici, ca să nu pierdeți prea mult material. Astfel puteți testa mai multe setări fără să pierdeți mult material, de exemplu cu un pătrat de 5 × 5 cm. Alegeți o viteză mică și o putere mare. O viteză de 5 mm/s și o putere de 85 % sunt puncte de pornire bune. Veți vedea că materialul se taie, dar rezultatul poate fi îmbunătățit.
Dacă tăiați prea încet, apare flacără. În acest caz trebuie să tăiați mai repede.
Abia când ajungeți la o viteză la care colțurile nu mai ies bine, reglați puterea. Reveniți atunci la viteza la care colțurile sunt clare. Apoi reduceți puterea în pași mici. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar tăierea nu reușește.
Dacă după tăiere toată marginea produsului este carbonizată, primul lucru pe care îl faceți este să creșteți viteza. Abia când colțurile nu mai ies bine reduceți puterea. Marginile devin astfel mai curate și mai puțin închise la culoare.
Dacă pe partea de sus a materialului apare o bordură de praf, reduceți alimentarea cu aer. În principiu, la lemn puteți deschide alimentarea cu aer complet. Abia când apare bordura de praf reduceți puțin aerul.
Puteți seta și puterea minimă și maximă. Puterea minimă este cea folosită în colțuri și curbe. Dacă marginile ies bine, dar colțurile se închid foarte mult la culoare, puteți reduce puterea minimă. Reduceți-o până când și colțurile ies bine. Dacă setați puterea minimă prea mic, produsul poate rămâne prins undeva în colțuri. În acest caz, creșteți puțin puterea minimă. Între puterea minimă și cea maximă poate exista o diferență destul de mare.
Cum găsesc parametri buni pentru gravarea lemnului?
Secțiune intitulată „Cum găsesc parametri buni pentru gravarea lemnului?”Mai întâi, folosiți forme mici, ca să nu pierdeți prea mult material, de exemplu un pătrat de 5 × 5 cm. Dacă vreți să gravați o imagine, puteți selecta o parte din ea pentru test. Nu scalați imaginea, pentru că rezultatul va fi diferit.
La gravare și marcare sunt importante 3 elemente:
- Viteza
- Puterea
- Intervalul
Intervalul nu se folosește la tăiere, ci doar la gravare și marcare. Intervalul este distanța orizontală dintre liniile de gravare. Îl puteți regla pentru a apropia sau a depărta liniile. Gravarea este mai rapidă când intervalul este mai mare: distanța dintre linii crește și se gravează mai puține linii. Pierdeți însă din detalii. Recomandăm un interval între 0,06 și 0,12. Pentru a găsi parametrii doriți, puteți începe cu o viteză de 400 mm/s. La o viteză mai mare se pot pierde detaliile mici. Alegeți o putere mică, de exemplu 20 %. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar gravarea nu reușește.
Depunerile sunt frecvente la lemn. Fumul eliberat la gravare pătrunde repede în porii gravurii. Folosiți mai puțin aer pentru a reduce depunerile. Folosiți însă întotdeauna puțin aer. Altfel fumul murdărește lentila și o distruge. Verificați regulat lentila dacă lucrați cu puțin aer. Alternativ, puteți aplica pe lemn un strat subțire de bandă adezivă de hârtie și grava prin ea. Astfel depunerile se reduc. Va trebui însă să ajustați puțin parametrii, pentru că gravați printr-un strat în plus. La final scoateți banda și veți vedea că aveți un contrast mai bun decât fără stratul de bandă.
Gravarea unei oglinzi
Secțiune intitulată „Gravarea unei oglinzi”Cu mașina laser BRM puteți grava și o oglindă. Pe spatele oglinzii există un strat subțire, pe care îl puteți îndepărta prin gravare. Nu apăsați niciodată butonul Pulse când gravați o oglindă! Oglinda se va sparge!
Oglindiți desenul, pentru că gravați pe spatele oglinzii.
Începeți cu o viteză de 400 mm/s. Dacă gravați mai repede, puteți pierde detalii. Pentru că stratul oglinzii este subțire, folosiți puțină putere. Începeți, de exemplu, cu o putere de 20 %. Puteți adăuga oricând puțină putere. Puteți însă și grava mai încet cu puțină putere. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar gravarea nu reușește.
Gravarea și marcarea sticlei
Secțiune intitulată „Gravarea și marcarea sticlei”Puteți grava și marca și sticlă. Pentru contrast puteți folosi un spray laser.
La gravarea și marcarea sticlei nu apăsați niciodată butonul Pulse. Apăsarea butonului Pulse sparge sticla: sticla vrea să se dilate din cauza căldurii bruște, dar nu poate, și se sparge.
La gravarea și marcarea sticlei, începeți de exemplu cu o viteză de 400 mm/s la o putere de 20 %. Dacă este nevoie, puteți adăuga putere. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar gravarea nu reușește.
Pentru un rezultat bun, puteți acoperi obiectul din sticlă cu hârtie de ziar udă. Hârtia udă răcește sticla și împiedică depunerile să ajungă pe gravură. Un singur strat de hârtie este suficient. Veți avea însă nevoie de puțin mai multă putere, pentru că gravați sau marcați și prin stratul de hârtie. Dacă gravați sau marcați o suprafață mare, pulverizați din când în când apă pe stratul de hârtie.
Marcarea metalului
Secțiune intitulată „Marcarea metalului”Cu mașina laser BRM puteți marca și metal. Pentru asta aveți însă nevoie de un spray laser. Spray-ul laser face ca materialul să nu mai reflecte. Spray-ul are și o culoare, negru, pe care o capătă marcajul, și dă contrast față de materialul de bază.
Fără spray laser nu puteți marca metale! Fasciculul laser se reflectă înapoi spre sursa laser și o distruge! Dacă marcați totuși metale fără spray laser și sursa laser se deteriorează, dauna nu este acoperită de garanție!
Începeți cu o viteză de 400 mm/s și o putere de 20 %. De aici puteți crește puțin puterea până obțineți rezultatul dorit. Nu introduceți niciodată o putere sub 15 %. Sursa laser are un prag de comutare în jur de 15 %. Dacă introduceți 14 sau mai puțin, este posibil ca sursa să nu pornească sau să pornească și să se oprească alternativ, iar gravarea nu reușește.
După marcare puteți spăla spray-ul de pe material cu apă călduță, iar ce rămâne este marcajul gri-negru. Mai multe informații despre spray-urile laser găsiți aici.
Articole conexe
Secțiune intitulată „Articole conexe”- Ce materiale puteți prelucra cu laserul: lista cu materiale interzise, cu precauție și sigure și cum identificați o placă necunoscută
- Lățimea tăieturii și compensarea ei: de ce piesele ies mai mici decât în desen și cum vă măsurați propria lățime a tăieturii
- Laserul meu nu mai taie de tot: lista ordonată de verificări când există fascicul, dar nu mai trece prin material