

Malzemem için doğru parametreleri nasıl bulurum?
BRM lazer makinesiyle daha önce işlemediğiniz bir malzemeniz var. İyi bir sonuç almak için doğru parametreleri nasıl bulursunuz?
Malzemem BRM lazer için uygun mu?
Bölüm başlığı “Malzemem BRM lazer için uygun mu?”BRM lazer makinesiyle malzeme işlemeye başlamadan önce malzemenin lazer ışınıyla işlenmeye uygun olup olmadığını kontrol etmeniz gerekir. Her malzeme işlenmeye uygun değildir. Makineye ve aynı odada makineyle çalışan kişilere zarar verebilecek malzemeler vardır. PVC gibi bir malzemeyi lazerle işlediğinizde makinenin paslanmasına neden olan zararlı gazlar açığa çıkar. Üstelik oluşan gazlar kanserojendir. Bu yüzden lazer makinesini bu tür malzemeleri işlemek için kullanmak istemezsiniz.
Negatif yüklü bir parçacık (anyon) içeren malzemeler asla makinede işlenmemelidir. İşte bazı örnekler. Aşağıda listelenen elementleri içeren malzemeler BRM lazerle işlenemez:
- Florür F-
- Klorür Cl-
- Bromür Br-
- İyodür I-
Malzemenizin bu elementlerden birini veya başka bir anyonu içerip içermediğinden emin değilseniz malzeme tedarikçinizden güvenlik bilgi formunu (MSDS, Material Safety Data Sheet) isteyebilirsiniz. Bu form, bir malzemenin nelerden oluştuğunu belirtir.
Bir güvenlik bilgi formunun nasıl okunacağından emin değilseniz şu makaleye bakın: Güvenlik bilgi formu (MSDS) nasıl okunur?
Yansıtıcı malzemeler
Bölüm başlığı “Yansıtıcı malzemeler”Yansıtıcı malzemeler de kesim için uygun değildir. Örneğin metalleri düşünün. Bu malzemelerin hepsi insan gözü için yansıtıcı değildir, ama makine için yansıtıcıdır. Bu malzemeler lazer ışınının dalga boyunda yansıtıcıdır. BRM lazer makinesiyle cam da kesemezsiniz.
Ancak bu malzemelerin bazıları, örneğin cam, bir lazer spreyi eklenerek markalamaya uygundur. Bu, eloksallı alüminyum için de geçerlidir.
Markalama ile gravür arasındaki fark nedir?
Bölüm başlığı “Markalama ile gravür arasındaki fark nedir?”Bir malzemeye gravür yaparken lazer ışınıyla malzeme kaldırırsınız. Örneğin ahşap ve akrilikte yaptığınız budur.
Markalama, malzemeyi ısıtarak ve ayrıca üzerine lazer spreyi gibi bir şey uygulayarak yapılabilir. Örneğin paslanmaz çelikte yaptığınız budur. Paslanmaz çeliğin üzerine bir kat lazer spreyi püskürtürsünüz, ardından lazerle üzerine markalama yapabilirsiniz.
Her iki seçenek de (markalama ve gravür) yazılımda [Scan] veya [Fill] olarak adlandırılır.
Malzemem lazer makinesiyle işlenmeye uygun; doğru parametreleri nasıl bulurum?
Bölüm başlığı “Malzemem lazer makinesiyle işlenmeye uygun; doğru parametreleri nasıl bulurum?”Malzemeniz için doğru parametreleri bulmak üzere kesim ile gravür / markalama arasında bir ayrım yapmamız gerekir. Plastik ve ahşap gibi malzemeler arasında da ayrım yapmamız gerekir.
Bir plastiği kesmek için iyi parametreleri nasıl bulurum?
Bölüm başlığı “Bir plastiği kesmek için iyi parametreleri nasıl bulurum?”Küçük bir şekil kullanmak akıllıcadır. Böylece birkaç ayarı test edebilir ve çok fazla malzeme kaybetmezsiniz. 5 × 5 cm’lik bir kare iyi bir örnektir. Düşük hız ve yüksek güç seçin. 5 mm/s hız ve %85 güç iyi başlangıç noktalarıdır. Malzemenizi kesip geçebildiğinizi, ancak sonucun iyileştirilebileceğini göreceksiniz.
Çok fazla erime, birikinti ve/veya akma izleri fark ederseniz malzeme fazla ısınıyordur. Kenarlar beyaz birikinti ve akma izleri olmadan oldukça temiz mi? O zaman hız açısından zaten doğru yoldasınız.
Henüz temiz bir kenarınız yoksa hızı bir kademe artırabilirsiniz. Gücü yüksek tarafta tutmak istersiniz. Yani erime, birikinti veya akma izleri olduğunda önce hızı biraz artırırsınız. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da kesim yapmanızı engeller.
Gücü ancak hız köşelerin iyi çıkmadığı kadar yükseldiğinde ayarlarsınız. Ardından köşelerin keskin çıktığı hıza geri dönersiniz. Bundan sonra gücü küçük adımlarla düşürürsünüz.
Kesim kenarında beyaz bir birikinti oluştuğunda hava beslemesini de azaltabilirsiniz. Hava kullanmaya devam ettiğinizden emin olun ve hava beslemesini asla kapatmayın. Alev oluşmamasına da dikkat edin. Oluşursa biraz daha fazla hava vermeniz gerekir.
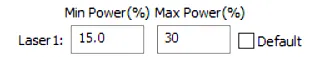
Minimum ve maksimum gücü de ayarlayabilirsiniz. Minimum güç, köşeler ve kavisler için kullanılan güçtür. Kenarların iyi çıktığını ama köşelerin çok koyulaştığını görürseniz minimum gücü düşürebilirsiniz. Köşeler de iyi çıkana kadar minimum gücü düşürün. Minimum gücü çok düşük ayarlarsanız ürününüz köşelerde bir yerde takılı kalabilir. Böyle olursa minimum gücü biraz artırın. Minimum ve maksimum güç arasında oldukça fark olabilir.
Bir plastiğe gravür yapmak için iyi parametreleri nasıl bulurum?
Bölüm başlığı “Bir plastiğe gravür yapmak için iyi parametreleri nasıl bulurum?”Öncelikle, çok fazla malzeme kaybetmemek için küçük şekiller kullanmak akıllıcadır. Örneğin 5 × 5 cm’lik bir kare düşünün. Bir resim gravürlemek istiyorsanız test için bir bölümünü seçebilirsiniz. Resmi ölçeklendirmeyin, çünkü bu farklı bir sonuç verir.
Gravür / markalama yaparken 3 unsur önemlidir.
- Hız
- Güç
- Aralık
Aralığın malzeme keserken kullanılmadığını, yalnızca gravür / markalama için kullanıldığını unutmayın. Aralık, gravür çizgileri arasındaki yatay mesafedir. Çizgileri birbirine yaklaştırmak veya uzaklaştırmak için ayarlayabilirsiniz. Aralık büyüdükçe gravür hızlanır. Gravür çizgileri arasında daha fazla mesafe olur ve sonuç olarak daha az çizgi gravürlenir. Ancak bir miktar ayrıntı kaybedersiniz. Aralığı 0,06 ile 0,12 arasında tutmanızı öneririz.
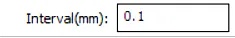
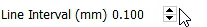
İstenen parametreleri elde etmek için 400 mm/s hızla başlayabilirsiniz. Daha yüksek hızda gravür yapmak küçük ayrıntıların kaybolmasına yol açabilir. Düşük bir güç seviyesi seçin, örneğin %20. Buradan gücü azaltabilir veya artırabilirsiniz. Gücü yaklaşık %15’in altına düşürmediğinizden emin olun, çünkü lazerin etkinleşmeme riski vardır. Durum daha az güç gerektiriyorsa deneyin, olmazsa hızı biraz artırın.
Gravür / markalama söz konusu olduğunda, bir gravürün / markalamanın ne zaman kaliteli olduğunu tanımlamak biraz daha zordur. Gravürde çok şey zevke bağlıdır. Hafif bir gravürü sevebilirsiniz. Ancak daha derin bir gravürü de tercih edebilirsiniz.
Bir resim gravürlerken ayrıntı, örneğin bir seri numarası gravürlerken olduğundan genellikle daha önemlidir. Bu yüzden aynı malzemede bir resim gravürlerken, bir seri numarası gravürlerken kullandığınızdan farklı bir aralık kullanmak isteyebilirsiniz.
Gravürünüz çok derinse daha az güç kullanın. Gravür yeterince derin değilse daha fazla güç kullanın. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da gravür yapmanızı engeller.
Ayrıntı kaybediyorsanız aralığı ayarlayabilir veya daha yavaş gravür yapmaya başlayabilirsiniz. Gravürde üst üste binme görürseniz bunu ortadan kaldırmak için aralığı artırabilirsiniz. Her durumda çok fazla hava kullanmayın, ama her zaman en azından biraz hava olduğundan emin olun.
Ahşap kesmek için iyi parametreleri nasıl bulurum?
Bölüm başlığı “Ahşap kesmek için iyi parametreleri nasıl bulurum?”Öncelikle, çok fazla malzeme kaybetmemek için küçük şekiller kullanmak akıllıcadır. Böylece birkaç ayarı test edebilir ve çok fazla malzeme kaybetmezsiniz. Örneğin 5 × 5 cm’lik bir kare düşünün. Düşük hız ve yüksek güç seçin. 5 mm/s hız ve %85 güç iyi başlangıç noktalarıdır. Malzemenizi kesip geçebildiğinizi, ancak sonucun iyileştirilebileceğini göreceksiniz.
Çok yavaş keserseniz alev oluşur. Bu olduğunda daha hızlı kesmeniz gerekir.
Gücü ancak köşelerin iyi çıkmadığı bir hıza ulaştığınızda ayarlarsınız. Ardından köşelerin keskin çıktığı hıza geri dönersiniz. Bundan sonra gücü küçük adımlarla düşürürsünüz. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da kesim yapmanızı engeller.
Ahşabınızı kestikten sonra ürününüzün tüm kenarı kömürleşmişse ilk yapacağınız şey hızı artırmaktır. Gücünüzü ancak köşeleriniz iyi çıkmamaya başladığında düşürürsünüz. O zaman kenarlar daha temiz ve daha az koyu olur.
Malzemenizin üst yüzünde bir toz halkası oluşursa hava beslemesini kısmanız gerekir. Temel olarak ahşapta hava beslemesini tamamen açabilirsiniz. Havayı ancak bir toz halkası oluştuğunda biraz azaltırsınız.
Minimum ve maksimum gücü de ayarlayabilirsiniz. Minimum güç, köşeler ve kavisler için kullanılan güçtür. Kenarların iyi çıktığını ama köşelerin çok koyulaştığını görürseniz minimum gücü düşürebilirsiniz. Köşeler de iyi çıkana kadar minimum gücü düşürün. Minimum gücü çok düşük ayarlarsanız ürününüz köşelerde bir yerde takılı kalabilir. Böyle olursa minimum gücü biraz artırın. Minimum ve maksimum güç arasında oldukça fark olabilir.
Ahşaba gravür yapmak için iyi parametreleri nasıl bulurum?
Bölüm başlığı “Ahşaba gravür yapmak için iyi parametreleri nasıl bulurum?”Öncelikle, çok fazla malzeme kaybetmemek için küçük şekiller kullanmak akıllıcadır. Örneğin 5 × 5 cm’lik bir kare düşünün. Bir resim gravürlemek istiyorsanız test için bir bölümünü seçebilirsiniz. Resmi ölçeklendirmeyin, çünkü bu farklı bir sonuç verir.
Gravür / markalama yaparken 3 unsur önemlidir.
- Hız
- Güç
- Aralık
Aralığın malzeme keserken kullanılmadığını, yalnızca gravür / markalama için kullanıldığını unutmayın. Aralık, gravür çizgileri arasındaki yatay mesafedir. Çizgileri birbirine yaklaştırmak veya uzaklaştırmak için ayarlayabilirsiniz. Aralık büyüdükçe gravür hızlanır. Gravür çizgileri arasında daha fazla mesafe olur ve sonuç olarak daha az çizgi gravürlenir. Ancak bir miktar ayrıntı kaybedersiniz. Aralığı 0,06 ile 0,12 arasında tutmanızı öneririz. İstenen parametreleri elde etmek için 400 mm/s hızla başlayabilirsiniz. Daha yüksek hızda gravür yapmak küçük ayrıntıların kaybolmasına yol açabilir. Düşük bir güç seviyesi seçin, örneğin %20. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da gravür yapmanızı engeller.
Ahşapta birikinti yaygın bir durumdur. Gravür sırasında açığa çıkan duman hızla gravürün gözeneklerine girer. Birikintiyi azaltmak için daha az hava kullanın. Her zaman biraz hava kullanmaya devam edin. Aksi takdirde duman lensi tıkar ve kırılmasına yol açar. Az hava vermeye karar verirseniz lensi düzenli olarak kontrol edin. Alternatif olarak ahşabınıza ince bir kat maskeleme bandı uygulayıp ardından gravür yapabilirsiniz. Bu birikintiyi azaltır. Ancak fazladan bir katmanın içinden gravür yaptığınız için parametrelerinizi biraz ayarlamanız gerekir. Sonra bandı çıkarın; bant katmanı olmadan gravür yaptığınız duruma göre daha iyi bir kontrast elde ettiğinizi göreceksiniz.
Ayna gravürü
Bölüm başlığı “Ayna gravürü”BRM lazer makinesiyle ayna da gravürleyebilirsiniz. Bir aynanın arka yüzünde ince bir katman vardır; bu katmanı gravürle kaldırabilirsiniz. Ayna gravürü yaparken asla Pulse düğmesine basmayın! Bu aynayı kırar!
Aynanın arka yüzüne gravür yaptığınız için çiziminizi aynalamayı unutmayın.
Burada 400 mm/s hızla başlayın. Daha hızlı gravür yaparsanız bazı ayrıntıları kaybedebilirsiniz. Aynadaki katman ince olduğu için az güç kullanırsınız. Örneğin %20 güçle başlayın. Her zaman biraz daha güç ekleyebilirsiniz. Ancak az güçle daha yavaş da gravür yapabilirsiniz. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da gravür yapmanızı engeller.
Cam gravürü / markalama
Bölüm başlığı “Cam gravürü / markalama”Cama gravür / markalama yapmak da mümkündür. Kontrast eklemek için bir lazer spreyi kullanabilirsiniz.
Cama gravür / markalama yaparken asla Pulse düğmesine basmamanın önemli olduğunu unutmayın. Pulse düğmesine basmak camı kırar. Cam ani ısı nedeniyle genleşmek ister, ancak bu mümkün değildir. Bu, camın kırılmasına neden olur.
Cama gravür / markalama yaparken örneğin %20 güçte 400 mm/s hızla başlayın. Gerekirse biraz daha güç ekleyebilirsiniz. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da gravür yapmanızı engeller.
İyi bir sonuç için cam nesnenizi ıslak bir gazeteyle kaplayabilirsiniz. Islak kâğıt camı soğutur. Birikintinin gravürünüzün üzerine gelmemesini sağlar. Tek kat kâğıt yeterlidir. Ancak kâğıt katmanının içinden de gravür / markalama yapmanız gerektiği için biraz daha fazla güç kullanmanız gerekir. Geniş bir alana gravür / markalama yapıyorsanız kâğıt katmanına arada bir su püskürtebilirsiniz.
Metal markalama
Bölüm başlığı “Metal markalama”BRM lazer makinesiyle metal de markalayabilirsiniz. Ancak bunun için bir lazer spreyi kullanmanız gerekir. Lazer spreyi, malzemenin artık yansıtmamasını sağlar. Lazer spreyinin bir rengi de vardır: siyah. Bu, markalamanıza aynı rengi verir ve alttaki malzemeyle bir kontrast oluşturur.
Lazer spreyi eklemeden metalleri markalayamazsınız! Lazer ışını lazer kaynağına geri yansır ve onun bozulmasına neden olur! Metalleri lazer spreyi olmadan markalarsanız ve lazer kaynağı hasar görürse bu garanti kapsamında değildir!
400 mm/s hız ve %20 güçle başlayın. Buradan, tatmin edici bir sonuç elde etmek için gücünüzü biraz artırabilirsiniz. Asla %15’ten düşük güç girmemenin önemli olduğunu unutmayın. Lazer kaynağının bir anahtarlama noktası vardır ve bu yaklaşık %15’tir. 14 veya daha düşük bir değer girerseniz kaynak hiç açılmayabilir veya açılıp kapanmaya devam edebilir; bu da gravür yapmanızı engeller.
Markalamadan sonra spreyi malzemenizden ılık suyla yıkayabilirsiniz; geriye gri-siyah markalama kalır. Lazer spreyleri hakkında daha fazla bilgi için buraya tıklayın. Yağdan arındırmadan durulamaya kadar tüm süreç CerMark nasıl kullanılır makalesindedir.
İlgili makaleler
Bölüm başlığı “İlgili makaleler”- Hangi malzemeler lazerle işlenebilir - Asla / dikkat / güvenli listesi ve bilinmeyen bir levhanın nasıl tanınacağı
- Kesim aralığı ve kerf telafisi - Parçaların neden çizildiğinden küçük çıktığı ve kendi kerfinizi nasıl ölçeceğiniz
- Lazerim artık malzemeyi kesip geçmiyor - Işın olduğu ama artık kesip geçmediği durumlar için sıralı kontrol listesi