

Hvordan finner jeg riktige parametere for materialet mitt?
Du har et materiale du ikke har bearbeidet med BRM-lasermaskinen før. Hvordan finner du riktige parametere for å få et godt resultat?
Egner materialet mitt seg for BRM-laseren?
Section titled “Egner materialet mitt seg for BRM-laseren?”Før du kan begynne å bearbeide et materiale med BRM-lasermaskinen, må du sjekke om materialet egner seg for bearbeiding med en laserstråle. Ikke alle materialer gjør det. Noen materialer kan skade maskinen og personer som arbeider med maskinen eller oppholder seg i samme rom. Når du bearbeider et materiale som PVC med laser, frigjøres skadelige gasser som får maskinen til å ruste. Gassene som dannes, er dessuten kreftfremkallende. Derfor skal du ikke bruke lasermaskinen på slike materialer.
Materialer som inneholder en negativt ladet partikkel (anion), må aldri bearbeides med maskinen. Her er noen eksempler. Materialer som inneholder grunnstoffene nedenfor, kan ikke bearbeides med BRM-laseren:
- Fluorid F-
- Klorid Cl-
- Bromid Br-
- Jodid I-
Er du usikker på om materialet ditt inneholder et av disse grunnstoffene eller et annet anion, kan du be materialleverandøren om sikkerhetsdatabladet, MSDS (Material Safety Data Sheet). Det viser hva materialet består av.
Er du usikker på hvordan du leser et sikkerhetsdatablad, kan du lese denne artikkelen: Hvordan leser du et MSDS?
Reflekterende materialer
Section titled “Reflekterende materialer”Reflekterende materialer egner seg heller ikke for skjæring. Tenk for eksempel på metaller. Ikke alle disse materialene ser reflekterende ut for mennesker, men de er det for maskinen. Materialene reflekterer ved bølgelengden til laserstrålen. Du kan heller ikke skjære glass med BRM-lasermaskinen.
Noen av disse materialene, som glass, egner seg likevel for merking med laserspray. Det gjelder også anodisert aluminium.
Hva er forskjellen på merking og gravering?
Section titled “Hva er forskjellen på merking og gravering?”Når du graverer et materiale, fjerner du materiale med laserstrålen. Det gjør du for eksempel med tre og akryl.
Merking kan gjøres ved å varme opp materialet, og også ved å legge noe på det, for eksempel laserspray. Det gjør du for eksempel med rustfritt stål. Du sprayer et lag laserspray på det rustfrie stålet, og så kan du merke over det med laseren.
Begge deler, merking og gravering, heter [Scan] eller [Fill] i programvaren.
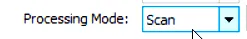
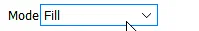
Materialet mitt egner seg for lasermaskinen. Hvordan finner jeg riktige parametere?
Section titled “Materialet mitt egner seg for lasermaskinen. Hvordan finner jeg riktige parametere?”For å finne riktige parametere for materialet ditt må vi skille mellom skjæring og gravering eller merking. Vi må også skille mellom materialer som plast og tre.
Hvordan finner jeg gode parametere for å skjære plast?
Section titled “Hvordan finner jeg gode parametere for å skjære plast?”Bruk en liten form. Da kan du teste flere innstillinger uten å bruke mye materiale. Et kvadrat på 5 × 5 cm er et godt eksempel. Velg lav hastighet og høy effekt. En hastighet på 5 mm/s og 85 % effekt er et godt utgangspunkt. Du vil se at du kommer gjennom materialet, men at resultatet kan bli bedre.
Ser du mye smelting, belegg og/eller rennemerker, blir materialet for varmt. Er kantene rimelig rene, uten hvitt belegg og rennemerker? Da er du allerede på rett vei når det gjelder hastigheten.
Har du ikke fått en ren kant ennå, kan du øke hastigheten et hakk. Effekten vil du holde på den høye siden. Får du smelting, belegg eller rennemerker, øker du altså først hastigheten litt. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke kommer gjennom.
Først når hastigheten er så høy at hjørnene ikke blir fine, justerer du effekten. Da går du tilbake til hastigheten der hjørnene er skarpe. Deretter senker du effekten i små trinn.
Kommer det et hvitt belegg på snittkanten, kan du også redusere lufttilførselen. Sørg for at du fortsatt bruker luft, og slå aldri av lufttilførselen. Pass også på at det ikke oppstår flamme. Skjer det, må du gi litt mer luft.
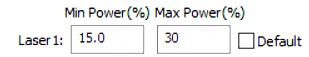
Du kan også stille inn min- og makseffekt. Mineffekten er effekten som brukes i hjørner og kurver. Ser du at kantene blir fine, men at hjørnene blir svært mørke, kan du senke mineffekten. Senk mineffekten til også hjørnene blir fine. Setter du mineffekten for lavt, kan produktet henge fast et sted i hjørnene. Øk i så fall mineffekten litt. Det kan være ganske stor forskjell mellom min- og makseffekten.
Hvordan finner jeg gode parametere for å gravere plast?
Section titled “Hvordan finner jeg gode parametere for å gravere plast?”Bruk først små former, så du ikke bruker for mye materiale. Tenk for eksempel på et kvadrat på 5 × 5 cm. Vil du gravere et bilde, kan du velge ut en del av det til testen. Ikke skaler bildet, for det gir et annet resultat.
Ved gravering og merking er 3 ting viktige:
- Hastighet
- Effekt
- Intervall
Merk at intervall ikke brukes ved skjæring, bare ved gravering og merking. Intervallet er den vannrette avstanden mellom graveringslinjene. Du kan justere det for å legge linjene tettere eller lenger fra hverandre. Graveringen går raskere når intervallet er større. Det blir større avstand mellom graveringslinjene, og dermed graveres færre linjer. Til gjengjeld mister du noen detaljer. Vi anbefaler å holde intervallet mellom 0,06 og 0,12.
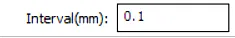
For å finne ønskede parametere kan du starte med en hastighet på 400 mm/s. Graverer du med høyere hastighet, kan du miste små detaljer. Velg lav effekt, for eksempel 20 %. Herfra kan du enten senke eller øke effekten. Sørg for at du ikke senker effekten under omtrent 15 %, for da risikerer du at laseren ikke slår seg på. Trenger du mindre effekt, prøver du det, og ellers øker du hastigheten litt.
Ved gravering og merking er det litt vanskeligere å si når resultatet er godt. Mye kommer an på smak. Du liker kanskje en lett gravering, men du kan også foretrekke en dypere.
Detaljer er ofte viktigere når du graverer et bilde enn når du for eksempel graverer et serienummer. Derfor kan det være lurt å bruke et annet intervall når du graverer et bilde, enn når du graverer et serienummer i samme materiale.
Bruk mindre effekt hvis graveringen blir for dyp. Er den ikke dyp nok, bruker du mer effekt. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke får gravert.
Mister du detaljer, kan du enten justere intervallet eller gravere saktere. Ser du overlapp i graveringen, kan du øke intervallet for å fjerne det. Bruk uansett ikke for mye luft, men sørg alltid for å ha litt luft.
Hvordan finner jeg gode parametere for å skjære tre?
Section titled “Hvordan finner jeg gode parametere for å skjære tre?”Bruk først små former, så du ikke bruker for mye materiale. Da kan du teste flere innstillinger uten å bruke mye materiale. Tenk for eksempel på et kvadrat på 5 × 5 cm. Velg lav hastighet og høy effekt. En hastighet på 5 mm/s og 85 % effekt er et godt utgangspunkt. Du vil se at du kommer gjennom materialet, men at resultatet kan bli bedre.
Skjærer du for sakte, oppstår det flamme. Da må du skjære raskere.
Først når du kommer til en hastighet der hjørnene ikke blir fine, justerer du effekten. Da går du tilbake til hastigheten der hjørnene er skarpe. Deretter senker du effekten i små trinn. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke kommer gjennom.
Har du skåret treet og hele kanten på produktet er forkullet, øker du først hastigheten. Først når hjørnene ikke lenger blir fine, senker du effekten. Da blir kantene renere og mindre mørke.
Kommer det en kant av støv på oversiden av materialet, skal du skru ned lufttilførselen. I utgangspunktet kan du åpne lufttilførselen helt for tre. Først når du får en kant av støv, reduserer du luften litt.
Du kan også stille inn min- og makseffekt. Mineffekten er effekten som brukes i hjørner og kurver. Ser du at kantene blir fine, men at hjørnene blir svært mørke, kan du senke mineffekten. Senk mineffekten til også hjørnene blir fine. Setter du mineffekten for lavt, kan produktet henge fast et sted i hjørnene. Øk i så fall mineffekten litt. Det kan være ganske stor forskjell mellom min- og makseffekten.
Hvordan finner jeg gode parametere for å gravere tre?
Section titled “Hvordan finner jeg gode parametere for å gravere tre?”Bruk først små former, så du ikke bruker for mye materiale. Tenk for eksempel på et kvadrat på 5 × 5 cm. Vil du gravere et bilde, kan du velge ut en del av det til testen. Ikke skaler bildet, for det gir et annet resultat.
Ved gravering og merking er 3 ting viktige:
- Hastighet
- Effekt
- Intervall
Merk at intervall ikke brukes ved skjæring, bare ved gravering og merking. Intervallet er den vannrette avstanden mellom graveringslinjene. Du kan justere det for å legge linjene tettere eller lenger fra hverandre. Graveringen går raskere når intervallet er større. Det blir større avstand mellom graveringslinjene, og dermed graveres færre linjer. Til gjengjeld mister du noen detaljer. Vi anbefaler å holde intervallet mellom 0,06 og 0,12. For å finne ønskede parametere kan du starte med en hastighet på 400 mm/s. Graverer du med høyere hastighet, kan du miste små detaljer. Velg lav effekt, for eksempel 20 %. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke får gravert.
Belegg er vanlig på tre. Røyken som frigjøres under graveringen, trenger raskt inn i porene i graveringen. Bruk mindre luft for å redusere belegget. Bruk alltid litt luft. Ellers tetter røyken linsen og ødelegger den. Kontroller linsen jevnlig hvis du velger å bruke lite luft. Du kan også legge et tynt lag maskeringstape på treet og gravere gjennom det. Det reduserer belegget. Du må da justere parameterne litt, fordi du graverer gjennom et ekstra lag. Ta av tapen etterpå, så ser du at kontrasten er bedre enn når du graverer uten tape.
Gravere et speil
Section titled “Gravere et speil”Med BRM-lasermaskinen kan du også gravere et speil. På baksiden av et speil er det et tynt lag, og det kan du gravere bort. Trykk aldri på Pulse-knappen når du graverer et speil! Da knuser speilet!
Husk å speilvende tegningen, siden du graverer på baksiden av speilet.
Start her med en hastighet på 400 mm/s. Graverer du raskere, kan du miste detaljer. Fordi laget på speilet er tynt, bruker du lite effekt. Start for eksempel med 20 % effekt. Du kan alltid gi litt mer effekt. Du kan også gravere saktere med lite effekt. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke får gravert.
Gravere og merke glass
Section titled “Gravere og merke glass”Det er også mulig å gravere og merke glass. Du kan bruke laserspray for å få kontrast.
Merk at du aldri må trykke på Pulse-knappen når du graverer eller merker glass. Da knuser glasset. Glasset vil utvide seg på grunn av den plutselige varmen, men det kan det ikke. Da sprekker glasset.
Når du graverer eller merker glass, starter du for eksempel med en hastighet på 400 mm/s og 20 % effekt. Ved behov kan du gi litt mer effekt. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke får gravert.
For et godt resultat kan du dekke glassemnet med en våt avis. Vått papir kjøler glasset og hindrer at belegget legger seg på graveringen. Ett lag papir er nok. Du må likevel bruke litt mer effekt, fordi du også må gravere eller merke gjennom papirlaget. Graverer eller merker du et stort område, kan du spraye papirlaget med vann innimellom.
Merke metall
Section titled “Merke metall”Med BRM-lasermaskinen kan du også merke metall. Da må du bruke laserspray. Laserspray sørger for at materialet ikke lenger reflekterer. Sprayen har også en farge, svart, som gir merkingen samme farge og gir kontrast mot underlaget.
Uten laserspray kan du ikke merke metaller! Laserstrålen reflekteres tilbake til laserkilden og ødelegger den! Merker du metaller uten laserspray og laserkilden blir skadet, dekkes det ikke av garantien!
Start med en hastighet på 400 mm/s og 20 % effekt. Herfra kan du øke effekten litt til du får et godt resultat. Merk at du aldri må legge inn mindre enn 15 % effekt. Laserkilden har et koblingspunkt rundt 15 %. Legger du inn 14 eller mindre, kan det hende at kilden ikke slår seg på, eller at den slår seg av og på, slik at du ikke får gravert.
Etter merkingen kan du vaske sprayen av materialet med lunkent vann, og det som blir igjen, er den gråsvarte merkingen. Mer informasjon om laserspray finner du her.
Relaterte artikler
Section titled “Relaterte artikler”- Hvilke materialer kan du laserskjære - Lista over materialer du aldri skal bruke, bare med forsiktighet eller trygt, og hvordan du identifiserer en ukjent plate
- Snittbredde og kompensasjon for snittbredde - Hvorfor delene blir mindre enn tegningen, og hvordan du måler din egen snittbredde
- Laseren skjærer ikke lenger gjennom - Sjekklisten i rekkefølge når det er en stråle, men den ikke lenger kommer gjennom