

BRM90130-X metall och akryl
BRM 90130-X kan skära både metall och icke-metaller. Nedan hittar du mer information om skillnaderna mellan munstycken, linser och linspositioner.
Munstycken
Section titled “Munstycken”Maskinen levererades med tre olika munstycken.
-
Det första är munstycket på 1,5 mm. Det betyder att hålet i munstycket har en diameter på 1,5 mm. Det används för att skära metall och släpper igenom lite syrgas. Det ger en tydlig, tunn linje. Eftersom öppningen är liten kräver munstycket perfekt justerade speglar och lins, eftersom laserstrålen måste gå exakt genom öppningen. Munstycket kan inte användas för icke-metaller.
-
Det andra är munstycket på 2 mm. Det betyder att hålet i munstycket har en diameter på 2 mm. Det används också för att skära metall. Munstycket släpper igenom mer syrgas än munstycket på 1,5 mm. Det ger en ren skärlinje som är lite grövre än med munstycket på 1,5 mm. Men det är lite lättare att justera speglarna och linsen, eftersom strålen kan gå genom en något större öppning. Munstycket kan inte användas för icke-metaller.
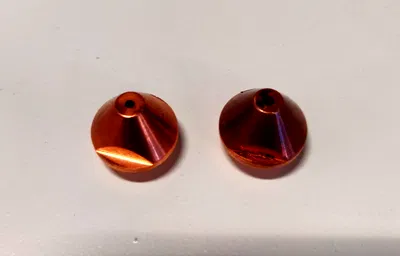
Vänster: munstycke 1,5 mm. Höger: munstycke 2 mm
- Det tredje är munstycket på 3 mm. Det används bara för att skära icke-metaller som akryl och trä. Det liknar ett UFO, en spets med en större skiva runt. Munstycket kan inte användas för metall.
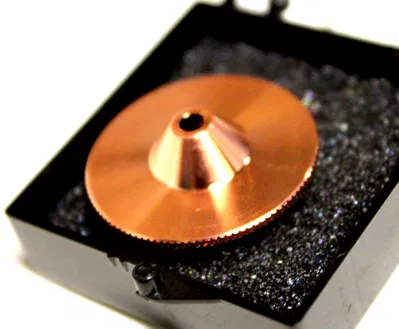
Munstycke 3 mm
Linser
Section titled “Linser”Du använder inte bara ett annat munstycke, utan också en annan lins och linshållare beroende på materialet som ska bearbetas.
Linsen för att skära metall är 63,8 mm-linsen med en diameter på 25 mm. Därför har linshållaren en större öppning. Linsen för att skära icke-metaller är 101,6 mm-linsen med en diameter på 20 mm. Den sitter i en linshållare med något mindre öppning. Det går också att skära med en 63,5 mm-lins (Ø 20 mm), men det är inte vanligt.
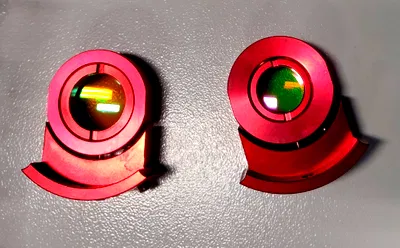
Vänster: linshållare för metall. Höger: linshållare för icke-metaller
Linshållaren sätts in i laserhuvudet. Laserhuvudet har två öppningar: en för linshållaren och en för en tom hållare. Den tomma hållaren behövs för att syrgas inte ska läcka ut. Läcker syrgas ut blir skärlinjen ofullständig. Den tomma hållaren ser också till att ingen rök eller inget damm kommer åt linsen.
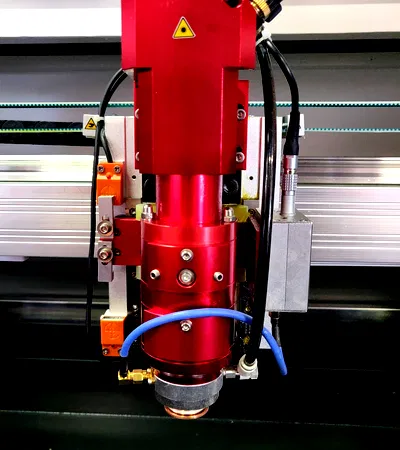
Linsen för att skära metall sätts i linshållaren med den större öppningen. Hela linshållaren sätts i den nedre öppningen. Sätt den tomma hållaren i den övre öppningen. Sätt rätt munstycke på laserhuvudet, munstycket på 1,5 mm eller på 2 mm. Dra inte åt munstycket för hårt. Fast är fast.
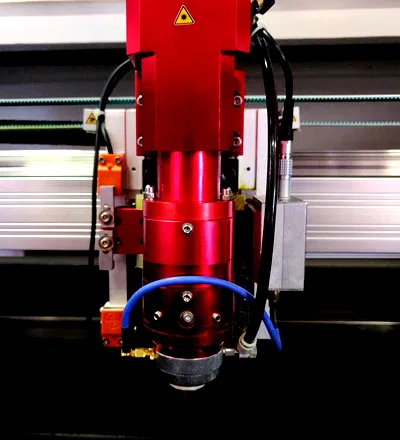
Linshållare för metall i det nedre läget.
Ska du skära icke-metaller sätter du 101,6 mm-linsen i linshållaren med den mindre öppningen. Linshållaren sätts i den övre öppningen. Sätt den tomma hållaren i den nedre öppningen. Sätt rätt munstycke på laserhuvudet, munstycket på 3 mm med UFO-formen. Dra inte åt munstycket för hårt. Fast är fast.
Linshållare för icke-metaller i det övre läget
Använder du 63,5 mm-linsen (Ø 20 mm) för att skära icke-metaller sätts den i linshållaren med den mindre öppningen. Linshållaren sätts i det nedre läget. Sätt den tomma hållaren i det övre läget.
Från akryl till metall
Section titled “Från akryl till metall”Slå på maskinen. Se till att brytaren Metal-Acrylic står på Metal. Brytaren sitter på maskinens högra sida på BRM Original. Sätt i hållaren med metallinsen och sätt på munstycket på 1,5 mm eller 2 mm.
Tryck på ‘Follow Adjust’. Knappen sitter på maskinens högra sida. Follow Adjust ger rätt fokushöjd så att skärlinjen blir optimal. Öppna syrgasen på flaskan. Nu är du redo att skära metall.
Skär bara rostfritt stål eller stål med en tjocklek på högst 1,2 mm. Koppar, aluminium, zink och liknande går inte att skära.
Är skärlinjen inte ren, eller ser den ut som en svets, är skärparametrarna inte optimala. Justera hastighet, effekt och/eller syrgas.
VARNING! Det går inte att gravera i metalläge.
Från metall till akryl
Section titled “Från metall till akryl”Slå på maskinen. Se till att brytaren Metal-Acrylic står på Acrylic. Brytaren sitter på maskinens högra sida på BRM Original. Sätt i hållaren med akryllinsen och sätt på munstycket på 3 mm med UFO-formen. Ställ in rätt fokushöjd. Det gör du genom att flytta bordet upp eller ned. Var mycket försiktig här, det finns risk för kollision med laserhuvudet. Det kan orsaka mycket stora skador. I akrylläge behöver du ingen syrgas.
I akrylläge kan du gravera akryl, trä och metall. När du märker metall är det viktigt att använda en laserspray som CerMark. Den ser till att ingen reflektion går tillbaka mot laserkällan. All reflektion mot laserkällan kan få den att gå sönder. Märker du metall utan laserspray och laserkällan skadas, täcks det inte av garantin! Med en spray som CerMark får du dessutom en gravering med tydlig kontrast.
Vilka metaller kan jag skära med min BRM90130-X eller BRM Budget90130-X?