

Hur hittar jag rätt parametrar för mitt material?
Du har ett material som du inte har bearbetat med BRM-lasermaskinen tidigare. Hur hittar du rätt parametrar för ett bra resultat?
Passar mitt material för BRM-lasern?
Section titled “Passar mitt material för BRM-lasern?”Innan du börjar bearbeta ett material med BRM-lasermaskinen måste du kontrollera om materialet lämpar sig för bearbetning med en laserstråle. Alla material är inte lämpliga. Vissa material kan skada maskinen och de personer som arbetar med den eller befinner sig i samma rum. När du laserbearbetar ett material som PVC frigörs skadliga gaser som får maskinen att rosta. Gaserna är dessutom cancerframkallande. Därför ska du inte använda lasermaskinen för sådana material.
Material som innehåller en negativt laddad partikel (anjon) får aldrig bearbetas med maskinen. Här är några exempel. Material som innehåller något av följande ämnen kan inte bearbetas med BRM-lasern:
- Fluorid F-
- Klorid Cl-
- Bromid Br-
- Jodid I-
Är du osäker på om ditt material innehåller något av de här ämnena eller någon annan anjon kan du be materialleverantören om säkerhetsdatabladet (MSDS, Material Safety Data Sheet). Där står vad materialet består av.
Är du osäker på hur du läser ett säkerhetsdatablad, läs den här artikeln: Hur läser jag ett säkerhetsdatablad (MSDS)?
Reflekterande material
Section titled “Reflekterande material”Reflekterande material går inte heller att skära. Tänk till exempel på metaller. Alla de här materialen ser inte reflekterande ut för människor, men de är det för maskinen: de reflekterar vid laserstrålens våglängd. Glas går inte heller att skära med BRM-lasermaskinen.
Vissa av materialen, till exempel glas, kan däremot märkas med hjälp av en laserspray. Det gäller också anodiserat aluminium.
Vad är skillnaden mellan märkning och gravering?
Section titled “Vad är skillnaden mellan märkning och gravering?”När du graverar ett material tar laserstrålen bort material. Det gör du till exempel med trä och akryl.
Märkning kan göras genom att värma upp materialet, eller genom att lägga på något, till exempel en laserspray. Det gör du till exempel med rostfritt stål. Du sprayar ett lager laserspray på det rostfria stålet och märker sedan ovanpå det med lasern.
Båda alternativen, märkning och gravering, heter [Scan] eller [Fill] i programmet.
Mitt material passar för lasermaskinen, hur hittar jag rätt parametrar?
Section titled “Mitt material passar för lasermaskinen, hur hittar jag rätt parametrar?”För att hitta rätt parametrar måste vi skilja mellan skärning och gravering/märkning. Vi måste också skilja mellan material som plast och trä.
Hur hittar jag bra parametrar för att skära plast?
Section titled “Hur hittar jag bra parametrar för att skära plast?”Använd en liten form. Då kan du prova flera inställningar utan att förbruka mycket material. En kvadrat på 5 × 5 cm är ett bra exempel. Välj låg hastighet och hög effekt. En hastighet på 5 mm/s och 85 % effekt är bra utgångsvärden. Du kommer att se att du skär igenom materialet, men att resultatet kan bli bättre.
Ser du mycket smältning, en beläggning och/eller rinnmärken blir materialet för varmt. Är kanterna någorlunda rena, utan vit beläggning och rinnmärken? Då är du redan på rätt väg när det gäller hastigheten.
Har du inte fått en ren kant ännu kan du höja hastigheten ett steg. Effekten vill du hålla på den höga sidan. Får du smältning, beläggning eller rinnmärken höjer du alltså först hastigheten lite. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte skära.
Först när hastigheten är så hög att hörnen inte blir bra justerar du effekten. Gå då tillbaka till den hastighet där hörnen blir skarpa. Sänk sedan effekten i små steg.
Syns en vit beläggning på snittkanten kan du också minska luftflödet. Se till att du fortsätter använda luft, och stäng aldrig av lufttillförseln. Se också till att det inte bildas någon låga. Gör det det måste du öka luften lite igen.
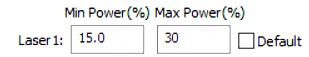
Du kan också ställa in min- och maxeffekt. Mineffekten är den effekt som används i hörn och kurvor. Ser du att kanterna blir fina men hörnen blir mycket mörka kan du sänka mineffekten. Sänk den tills även hörnen blir bra. Sätter du mineffekten för lågt kan produkten sitta fast någonstans i hörnen. Höj då mineffekten något. Det kan vara ganska stor skillnad mellan min- och maxeffekten.
Hur hittar jag bra parametrar för att gravera plast?
Section titled “Hur hittar jag bra parametrar för att gravera plast?”Använd först små former så att du inte förbrukar för mycket material, till exempel en kvadrat på 5 × 5 cm. Vill du gravera en bild kan du välja ut en del av den att prova med. Skala inte om bilden, det ger ett annat resultat.
Vid gravering och märkning är tre saker viktiga:
- Hastighet
- Effekt
- Intervall
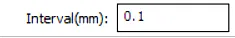
Observera att intervallet inte används vid skärning, bara vid gravering och märkning. Intervallet är det horisontella avståndet mellan graverlinjerna. Du kan justera det för att lägga linjerna tätare eller glesare. Graveringen går snabbare med större intervall, eftersom avståndet mellan linjerna blir större och färre linjer graveras. Men du förlorar lite detalj. Vi rekommenderar ett intervall mellan 0,06 och 0,12.
För att hitta rätt parametrar kan du börja med en hastighet på 400 mm/s. Graverar du snabbare kan små detaljer gå förlorade. Välj en låg effekt, till exempel 20 %. Därifrån kan du sänka eller höja effekten. Sänk inte effekten under ungefär 15 %, eftersom lasern då kanske inte tänds. Behöver du mindre effekt, prova det, och höj annars hastigheten något.
När det gäller gravering och märkning är det något svårare att säga när resultatet är bra. Vid gravering handlar mycket om smak. Du kanske vill ha en lätt gravering, eller så föredrar du en djupare.
Detaljer är ofta viktigare när du graverar en bild än när du till exempel graverar ett serienummer. Därför kan du vilja använda ett annat intervall för en bild än för ett serienummer i samma material.
Använd mindre effekt om graveringen blir för djup. Blir den inte tillräckligt djup, använd mer effekt. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte gravera.
Förlorar du detaljer kan du antingen justera intervallet eller gravera långsammare. Ser du överlappning i graveringen kan du öka intervallet för att få bort den. Använd i alla fall inte för mycket luft, men se till att alltid ha åtminstone lite luft.
Hur hittar jag bra parametrar för att skära trä?
Section titled “Hur hittar jag bra parametrar för att skära trä?”Använd först små former så att du inte förbrukar för mycket material. Då kan du prova flera inställningar utan att förbruka mycket material, till exempel en kvadrat på 5 × 5 cm. Välj låg hastighet och hög effekt. En hastighet på 5 mm/s och 85 % effekt är bra utgångsvärden. Du kommer att se att du skär igenom materialet, men att resultatet kan bli bättre.
Skär du för långsamt uppstår en låga. Då måste du skära snabbare.
Först när du kommer till en hastighet där hörnen inte blir bra justerar du effekten. Gå då tillbaka till den hastighet där hörnen blir skarpa. Sänk sedan effekten i små steg. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte skära.
Har du skurit träet och hela kanten på produkten är förkolnad höjer du först hastigheten. Först när hörnen inte längre blir bra sänker du effekten. Då blir kanterna renare och mindre mörka.
Syns en kant av damm på materialets ovansida ska du minska lufttillförseln. I princip kan du öppna lufttillförseln helt för trä. Först när du får en kant av damm minskar du luften något.
Du kan också ställa in min- och maxeffekt. Mineffekten är den effekt som används i hörn och kurvor. Ser du att kanterna blir fina men hörnen blir mycket mörka kan du sänka mineffekten. Sänk den tills även hörnen blir bra. Sätter du mineffekten för lågt kan produkten sitta fast någonstans i hörnen. Höj då mineffekten något. Det kan vara ganska stor skillnad mellan min- och maxeffekten.
Hur hittar jag bra parametrar för att gravera trä?
Section titled “Hur hittar jag bra parametrar för att gravera trä?”Använd först små former så att du inte förbrukar för mycket material, till exempel en kvadrat på 5 × 5 cm. Vill du gravera en bild kan du välja ut en del av den att prova med. Skala inte om bilden, det ger ett annat resultat.
Vid gravering och märkning är tre saker viktiga:
- Hastighet
- Effekt
- Intervall
Observera att intervallet inte används vid skärning, bara vid gravering och märkning. Intervallet är det horisontella avståndet mellan graverlinjerna. Du kan justera det för att lägga linjerna tätare eller glesare. Graveringen går snabbare med större intervall, eftersom avståndet mellan linjerna blir större och färre linjer graveras. Men du förlorar lite detalj. Vi rekommenderar ett intervall mellan 0,06 och 0,12. För att hitta rätt parametrar kan du börja med en hastighet på 400 mm/s. Graverar du snabbare kan små detaljer gå förlorade. Välj en låg effekt, till exempel 20 %. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte gravera.
Beläggning är vanligt på trä. Röken som frigörs vid graveringen tränger snabbt in i graveringens porer. Använd mindre luft för att minska beläggningen. Använd alltid lite luft, annars sätter röken igen linsen och förstör den. Kontrollera linsen regelbundet om du väljer att använda lite luft. Du kan också lägga ett tunt lager maskeringstejp på träet och gravera genom det. Det minskar beläggningen. Du måste dock justera parametrarna något, eftersom du graverar genom ett extra lager. Ta sedan bort tejpen, så ser du att kontrasten blir bättre än när du graverar utan tejp.
Gravera en spegel
Section titled “Gravera en spegel”Med BRM-lasermaskinen kan du också gravera en spegel. På spegelns baksida finns ett tunt skikt som du kan gravera bort. Tryck aldrig på Pulse-knappen när du graverar en spegel! Då går spegeln sönder!
Spegelvänd ritningen, eftersom du graverar på spegelns baksida.
Börja här med en hastighet på 400 mm/s. Graverar du snabbare kan du förlora detaljer. Eftersom skiktet på spegeln är tunt använder du lite effekt, till exempel 20 % till att börja med. Du kan alltid lägga till lite mer effekt, men du kan också gravera långsammare med låg effekt. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte gravera.
Gravera och märka glas
Section titled “Gravera och märka glas”Det går också att gravera och märka glas. Du kan använda en laserspray för att få kontrast.
Observera att du aldrig får trycka på Pulse-knappen när du graverar eller märker glas. Då går glaset sönder: glaset vill utvidga sig av den plötsliga värmen men kan inte, och spricker.
När du graverar eller märker glas, börja till exempel med en hastighet på 400 mm/s och 20 % effekt. Vid behov kan du lägga till lite mer effekt. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte gravera.
För ett bra resultat kan du täcka glasföremålet med fuktigt tidningspapper. Det fuktiga papperet kyler glaset och gör att beläggningen inte hamnar på graveringen. Ett lager papper räcker. Du måste dock använda lite mer effekt, eftersom du också graverar eller märker genom papperet. Graverar eller märker du en stor yta kan du spraya papperet med vatten då och då.
Märka metall
Section titled “Märka metall”Med BRM-lasermaskinen kan du också märka metall. Då måste du dock använda en laserspray. Lasersprayen gör att materialet inte längre reflekterar. Den har också en färg, svart, som ger märkningen samma färg och en kontrast mot grundmaterialet.
Utan laserspray kan du inte märka metaller! Laserstrålen reflekteras tillbaka till laserkällan och förstör den! Märker du metall utan laserspray och laserkällan skadas, täcks det inte av garantin!
Börja med en hastighet på 400 mm/s och en effekt på 20 %. Därifrån kan du höja effekten något tills du är nöjd med resultatet. Observera att du aldrig får ange lägre effekt än 15 %. Laserkällan har en tändpunkt som ligger runt 15 %. Anger du 14 eller lägre kanske källan inte tänds, eller så tänds och släcks den om vartannat, och då kan du inte gravera.
Efter märkningen kan du tvätta bort sprayen med ljummet vatten, och kvar blir den gråsvarta märkningen. Mer information om lasersprayer finns här.
Relaterade artiklar
Section titled “Relaterade artiklar”- Vilka material kan du laserbearbeta - Listan med aldrig, försiktighet och säkert, och hur du identifierar en okänd skiva
- Snittbredd och kompensation för snittbredd - Varför delarna blir mindre än ritningen, och hur du mäter din egen snittbredd
- Lasern skär inte längre igenom - Den ordnade checklistan när det finns en stråle men den inte längre går igenom